


Неравнотежа мастила и воде у штампању, оштро повећање стопе неисправности
Током наше компаније коришћењем Хеиделберг ЦД102 штампарске машине за штампање у четири-боје, открили смо значајне абнормалности у магента плочи на 50% и 75% тачака у деловима текста (Слика 1), које се углавном манифестују као увећане и неравномерно распоређене тачке, замућене слике и варијације током штампања, приметно повећање потрошње воде и текста, приметно повећање потрошње воде. Ови проблеми су довели до очигледног избледења штампаних боја, смањене засићености, губитка градације средњих тонова и значајног пораста стопе неисправности.
Узрок квара
Особље је прво проверило цилиндар отиска и цилиндар за довод, потврђујући да је подмазивање нормално и да су јастучићи цилиндра чисти и без остатака. Међутим, приликом провере притиска плоча-контактног ваљка за бојење, уочене су флуктуације притиска. Систематском инспекцијом, основни узрок квара је на крају идентификован: лежиште контактног ваљка за мастило оператера пречника 80 мм -бочне плоче- се заплело због недостатка мазива. Током рада машине, чаура лежаја се ротирала синхроно са ваљком за бојење са контактним{7}}ваљком плоче, узрокујући озбиљно хабање чашице лежаја (слика 2). Хабање је премашило стандардне границе, што је резултирало дубоким хабањем контактне површине кућишта лежаја.
Када је опрема радила у празном ходу, 80 мм плоча-контактни ваљак за мастило је могао да одржи релативно стабилно кретање унутар чашице лежаја; међутим, током штампе под отиском, ваљак прво додирује ваљак за бојење у једном правцу, а након отиска истовремено додирује и ваљак за бојење и плочу за штампање. Свака ротација машине узрокује да контактни -ваљак за бојење плоче генерише неправилно љуљање унутар истрошене чашице лежаја у тренутку контакта са плочом за штампање. Ова појава у почетку оштећује одштампане тачке, што доводи до замућења и деформације тачке које се види на слици 1. Поред тога, љуљање плоче-контактног ваљка за бојење када је у контакту са штампарском плочом такође изазива неправилне промене притиска између ваљка за фарбање и њега самог, као и између ваљка за фарбање и њега самог, као и између ваљка за бојење и њега, као и између ваљка за фарбање, који лако отиче до штампања. изазивајући неравнотежу између мастила и воде.
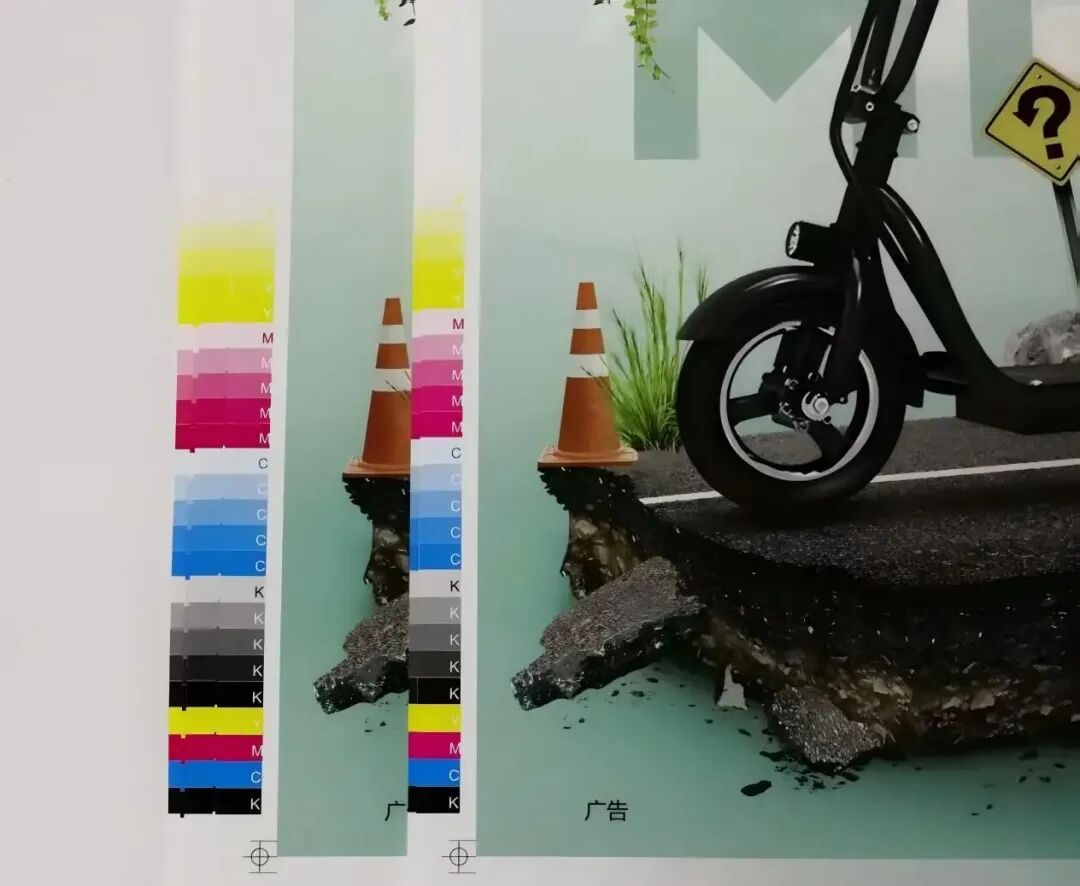
Слика 1 Проблематичан печат (лево) и прилагођен печат (десно)
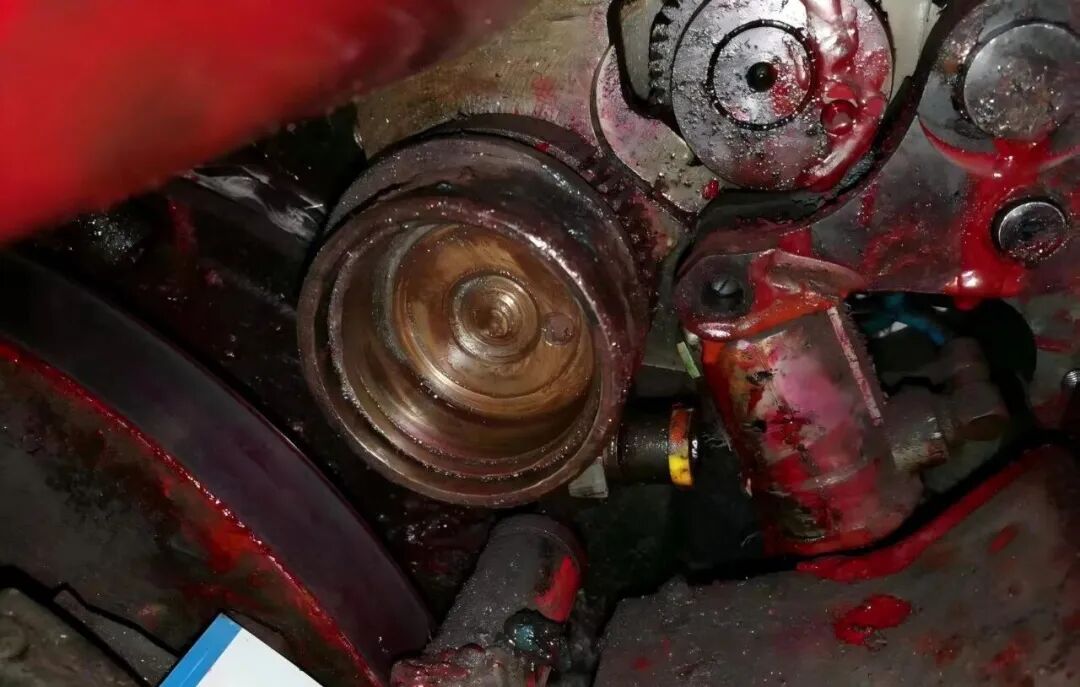 Слика 2 Стање хабања посуде осовине
Стандардизована процедура одржавања
Пошто се ваљак за форму углавном ослања на кретање ваљка за фарбање и врши само периодично благо успоравање када је у контакту са плочом, потребно је стриктно поштовати стандард на слици 3 при подешавању притиска штампања. Однос притиска између ваљка за обликовање и ваљка за фарбање треба да буде 1 мм већи од притиска на плочу. Ако је притисак између ваљка за обликовање и плоче већи од оног код ваљка за канализацију, ваљак за форму ће се неправилно успоравати, што ће довести до неравномерног преноса мастила, прекомерних проблема са водом и мастилом и на крају до нестабилне боје мастила.
У стварној производњи, када особље свакодневно проверава притисак ваљка за оплате, обично се фокусира само на притисак између ваљка за оплате и плоче, занемарујући притисак са ваљком за канал. Следи стандардизована процедура одржавања:
(1) Чишћење при искључивању: Искључите напајање и поставите ознаку за закључавање, а затим користите специјализовано средство за чишћење да темељно уклоните филм од мастила на површини ваљка и металне остатке у кућишту лежаја.
(2) Замена компоненте: Замените оригинални склоп лежаја произвођача (укључујући чашицу/куглицу/држач лежаја); пре инсталације, извршите ултразвучно чишћење и дување азотом да бисте обезбедили инсталацију-без контаминације.
(3) Калибрација притиска: Калибрирајте користећи Хеиделберг филм за испитивање притиска (као што је приказано на слици 3).
(4) Одредите стандарде притиска: Ширина ознаке мастила између ваљка за обликовање и ваљка за бојење треба да буде 4 ± 1 мм; ширину контакта са плочом треба подесити на 4-1 мм.
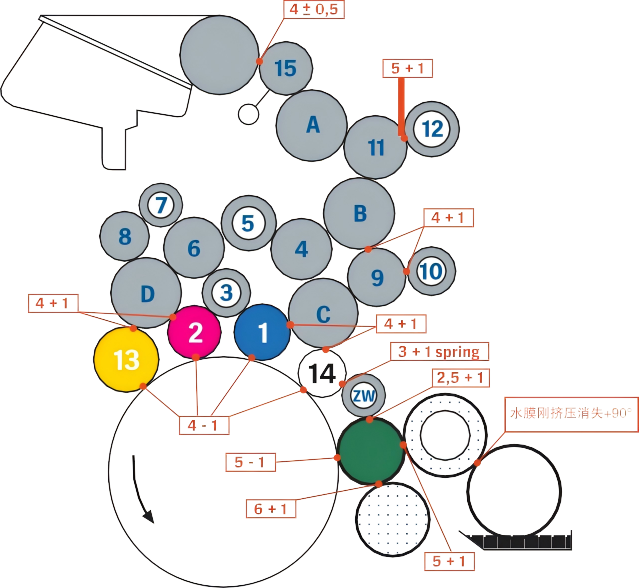
Слика 3 Стандардно подешавање притиска штампања
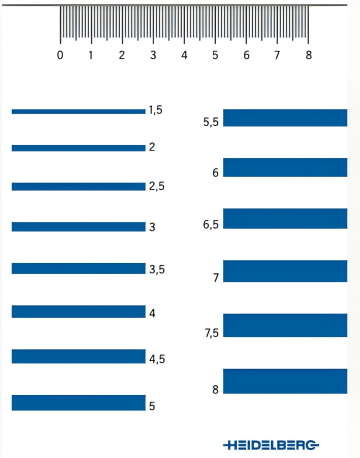
Слика 4 Хеиделберг филм стрес теста
Ефекат одржавања
Након стандардизованог одржавања, квалитет опреме и штампаних производа је значајно побољшан, а сви показатељи су се вратили у нормалне вредности:
(1) Вредност повећања излаза од 50% у магента верзији варира од 22%~45% пре одржавања до око 18% (у складу са захтевима повећања излаза од 17±3%).
(2) Глаткост градијента нивоа градијента од 75% густине тачака је повећана за 40% и нема очигледне промене боје током процеса штампања.
(3) Праћење података континуиране производње у трајању од 8 сати показује да је потрошња воде за штампање (након поправке неисправне јединице) смањена за 20%, а стопа отпада са 22% на 0,2%.
(4) Праћење стабилности опреме показало је да је током 72 сата непрекидног рада инфрацрвени термовизир показао да је температура плочастог ваљкастог лежаја стабилна у нормалном опсегу од 40±2 степена, и да није било абнормалног врха у анализи спектра вибрација.
Анализа проблема
01/ Дефекти у механизмима одржавања
Један од основних узрока овог квара је да постоје очигледни недостаци у механизму одржавања опреме, а релевантне операције крше захтеве упутства за одржавање опреме, који прописује да ваљак за мастило треба растављати сваког месеца, проверавати стање лежаја, додати уље за подмазивање и подесити притисак ваљка за мастило на стандардизован начин. Поред тога, током претходног одржавања, грешком су коришћени обични сензори уместо Хеиделберговог специјалног филма за откривање ширине трагова мастила, што је резултирало одступањем подешавања зазора од 2,2 мм, а притисак ваљка за мастило је грешком подешен на 6,2 мм (55% више од стандардне вредности), што је резултирало преоптерећењем лежаја.
Када је нормално удубљење гуменог ваљка 4мм, притисак је 18Н; Када удубљење достигне 6мм, притисак се повећава на 63,5Н, а када удубљење достигне 8мм, притисак је чак 149Н. Што је веће удубљење, брже се хабање опреме, већа је потрошња мастила и течности за влажење и одговарајуће повећање потрошње електричне енергије. Истовремено, прекомерни притисак ће довести до очигледног акумулације топлоте гуменог ваљка, веће температуре и широког удубљења, што ће нелинеарно повећати стварни притисак у процесу штампања, убрзавајући очвршћавање гуменог ваљка. Иако тврдоћа гуменог ваљка може повећати отпорност на корозију у одређеној мери, то ће значајно смањити капацитет преноса воде и мастила, повећати губитак мастила на опреми за штампање и хабање графике штампарске плоче. Стога, без утицаја на квалитет штампе, притисак гуменог ваљка треба смањити што је више могуће, а минималну вредност коју је навео произвођач треба задржати као оптималну.
02/ Добро обавите посао одржавања гумених ваљака
Свакодневно одржавање гумених ваљака треба да формира стандардизован процес, а притисак плоче треба проверити током дневне примопредаје; Током недељног одржавања, потребно је фокусирати се на проверу притиска ваљка плоче и ваљка за мастило, и добро обавити посао у одржавању ваљка за мастило плоче како би се осигурало да се увек одржава у релативно стабилном стању током производње.
Површина новог гуменог ваљка треба да буде неравна, а на додир је мало опор (слика 5), како би се обезбедио равномеран пренос воденог филма и мастила. У процесу-дуготрајне употребе, због сталног контакта са мастилом, течношћу за влажење и разним растварачима сваког дана, заједно са утицајем спољашње средине, тврдоћа новог гуменог ваљка обично ће се повећати након периода употребе, што је нормално стање. Ако су скупљање и стврдњавање гуменог ваљка лагани, карактеристике преноса мастила се могу одржавати одговарајућим подешавањем притиска.
Повећање тврдоће гуменог ваљка такође значи да су папирни прах од папирне вуне и оксидоване супстанце у раствору за влажење таложене на површини ваљка, формирајући очврснути филм. Овај стврднути филм се мора повремено уклањати (слика 5) како би се спречило да се настави да се стврдне и глазира, што може изазвати нестабилност у преносу мастила и преносу воде. Када се површина стврдне, прљаву супстанцу за застакљивање треба уклонити пастом за уклањање калцијума током одржавања.
Избор средства за чишћење је најважнији фактор у одређивању века трајања гуменог ваљка. Иако се лако испарљивим детерџентима лако уклањају стврднути седименти на површини, они ће такође узроковати скупљање гумених ваљака. Неправилна употреба средстава за чишћење ће такође довести до ширења, скупљања и деформације гумених ваљака, утицати на стабилност притиска између гумених ваљака, па чак и кородирати цевоводе, заптивне прстенове, машинску боју, па чак и гумене покриваче. Због тога треба изабрати воду за прање аутомобила на полу{3}}воденој-базини са ниским садржајем{5}}ВОЦ. Након одржавања, гумени ваљак треба да се врати на осећај новог гуменог ваљка да би се сматрао да је на месту. Не постоје пречице за одржавање и оно мора бити упорно.
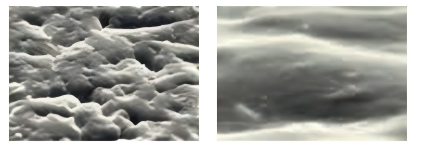
Слика 5 Површина новог гуменог ваљка (лево) и површина застакљеног гуменог ваљка (десно)
Кључ квалитета штампаних производа лежи у равнотежи између воде и мастила, а водени ваљак и ваљак са мастилом играју кључну улогу у одржавању ове равнотеже. У свакодневној производњи чести су различити проблеми квалитета узроковани неправилним подешавањем или хабањем гуменог ваљка. Због тога је неопходно редовно прегледати и тестирати гумене ваљке, као и редовно одржавање и подешавање површине ваљка, пречника и притиска како би се осигурало да је сваки ваљак у одговарајућем стању. Приликом прилагођавања опреме, процес треба да буде вођен подацима-и стандардизован, доприносећи високом-развоју индустрије.