


Откривене су године стварног мерења, инкјет штампа од алуминијумске фолије, кључ су два проблема
У традиционалном процесу штампања, материјали од алуминијумске фолије у ролни се често штампају флексографски, а појединачни листови папира од алуминијумске фолије се штампају офсет штампом. На пример, да би се побољшала живост боја и побољшала адхезија између мастила и материјала алуминијумске фолије, у индустрији се обично користе специјална мастила са полифталамином или винил хлорид ацетат кополимерном смолом као главним компонентама.
Са све већом потражњом за персонализованим тржиштем и брзим и променљивим тржишним окружењем, удео наруџбина за штампање малих серија и више врста материјала од алуминијумске фолије наставља да расте. Инкјет штампа је постала важан правац прилагођавања овој потражњи са својим основним предностима малих серија и персонализације, али како обезбедити висок квалитет штампе у штампању материјала од алуминијумске фолије и оснажити предузећа постао је хитан проблем који треба да реши индустрија.
Потребе и болне тачке инкјет штампе у примени материјала алуминијумске фолије
Алуминијумска фолија се значајно разликује од традиционалних материјала за штампање као што су папир, ПВЦ, ПЕТ, БОПП, итд., и обично се суочава са следеће две врсте основних проблема у процесу инкјет штампања без посебних мастила:
Прво, затезна чврстоћа алуминијумске фолије је велика, скоро не-растезљива, а чврстоћа на цепање је мала и површина је глатка.
Друго, површинска енергија материјала алуминијумске фолије је ниска, што доводи до лоше адхезије након што се слој мастила на његовој површини осуши и лако је изазвати губитак мастила.
На основу горе наведених проблема, тренутна индустријска инкјет штампарска опрема на тржишту ретко покушава са штампањем алуминијумске фолије. Аутор се већ дуги низ година бави истраживањем решења за дигитално инкјет штампање, а сада дели релевантно практично искуство са колегама како би пружио референцу за индустријске примене.
Решење болних тачака за инкјет штампање алуминијумске фолије
01
Решите проблеме клизања папира, скретања и огреботина на млазници
С обзиром на карактеристике глатке површине и ниске растезљивости алуминијумске фолије, потребно је подесити напетост на одговарајући начин у производњи под претпоставком да се не гужва или ломи, како би се избегло клизање материјала на водећем ваљку и спречио феномен отклона узрокован нестабилним преносом материјала. Истовремено, одговарајуће повећање напетости такође може донекле побољшати проблем савијања материјала и смањити вероватноћу огреботина млазнице.
Треба напоменути да не постоји јединствена стандардна референца за подешавање затезања - постоје разлике у систему серво погона и методама оптимизације затезања које користе различити произвођачи опреме, и препоручује се повећање напетости што је више могуће у стварној производњи под претпоставком да се материјал не клизи.
02
Решите проблем лоше адхезије мастила и губитка мастила
Да би се решио проблем адхезије мастила, прво је неопходно разјаснити суштински утицај површинског напона: површински напон мастила за инкјет штампање на тржишту је генерално око 38 дин/цм, а само када површина материјала за штампање може бити већа од површинског напона мастила може се постићи добар ефекат влажења како би се избегао губитак мастила. Међутим, површински напон необрађене алуминијумске фолије тешко је достићи више од 38 дин/цм; Поред тога, површина алуминијумске фолије нема порозност, а мастило не може да продре у њену унутрашњост да би створило „ефекат сидрења“, чак и ако се мастило пренесе и осуши, оно је и даље склоно губитку мастила.
Као одговор на овај проблем, често користимо третман короном или процесе пре{0}}премазивања да бисмо га решили, а специфична пракса је следећа.
(1) Процес лечења короном
Принцип третмана короном је примена напона високе-напона између изолационе електроде и уземљеног диелектричног бубња, разбијајући и плазмизирајући ваздух између два пола. Када ове честице плазме ступе у интеракцију са површином алуминијумске фолије, оне могу отворити хемијске везе на површини материјала, формирати слободне радикале, убрзати површинску активацију, а затим побољшати површинску енергију и површинску квашење алуминијумске фолије и на крају побољшати снагу адхезије између мастила и површине алуминијумске фолије.
У стварној производњи, корона уређај се може инсталирати на опрему за инкјет штампање како би се постигао онлајн третман корона, али снага короне треба да се одреди тестирањем. Узимајући корона опрему снаге 2кВ као пример, конвенционални параметар тестирања је 30%~50% пропорције снаге; Ако и даље постоји акумулација мастила и опадање мастила у штампању након коришћења око 50% снаге за третман короном, то значи да материјал алуминијумске фолије више не може да побољша ефекат штампе кроз третман короном и нема потребе да наставите да тестирате друге односе снаге и можете да се окренете оптимизацији процеса пре-премазивања.
Након тестирања, установљено је да третман короном може значајно побољшати површинску енергију алуминијумске фолије као проводног материјала, али још увек има простора за оптимизацију ефекта (упоредни ефекат је приказан на слици 1).
Слика 1 Поређење ефеката короне
(2) Процес претходног премазања
Након-дуготрајног тестирања система, аутор је открио да процес пред-премаза може значајно побољшати ефекат адхезије мастила, али је неопходно фокусирати се на три кључна питања, а то су избор броја анилокс ваљака (контрола количине претходног-премаза), метода пре-премаза (премазивање на мрежи, могућност прилагођавања предпремазивању на мрежи), све то треба да се утврди кроз стварни тест скрининг.
Избор анилокс ваљака може се односити на следеће стандарде: анилокс ваљци са 600~1000 линија и оптерећењем мастила од око 3,95бцм³ који се обично користе за претходно{3}}премазивање конвенционалних материјала; За специјалне материјале као што је алуминијумска фолија, препоручује се да се након тестирања изаберу анилокс ваљци са око 800 линија, а дебљина премаза не мора бити предебела да би задовољила потребе пријањања мастила.
Метода пред-премазивања је подељена на офлајн претходно-премазивање и онлајн пред-премазивање: офлајн пред-премаз се односи на претходно-премазивање алуминијумске фолије на опреми за флексо штампу, а затим се претходно-превучена алуминијумска фолија ставља на машину за инкјет штампање; Пред-премаз на мрежи је опремљен јединицом за флексо штампање на машини за инкјет штампање, која остварује онлајн завршетак претходног-премаза и инкјет штампања и има већу флексибилност подешавања. Аутор такође препоручује коришћење онлајн пре-премаза за инкјет штампу алуминијумске фолије.
Избор течности за пред{0}}премазивање треба да узме у обзир две димензије: прво, прилагодљивост раствора за пред-премаз и материјала алуминијумске фолије, према врсти материјала алуминијумске фолије, може се изабрати прилагођено традиционално решење за пре-премаз за флексо штампу; Други је прилагодљивост решења за пред-премаз и дигиталног мастила, што треба да се тестира и верификује на основу обезбеђивања адаптације решења за пред-премаз и алуминијумске фолије, у комбинацији са брендом дигиталног мастила који се користи.
Дебљина пред-премаза има значајан утицај на ефекат адхезије мастила, као што је приказано на левој слици на слици 2, ефекат пред-премаза је густ, а мастило и даље испада током процеса гребања. Слика са десне стране показује ефекат када је дебљина пре{4}}премаза одговарајућа, чак и ако постоје очигледне огреботине, нема губитка мастила.
...
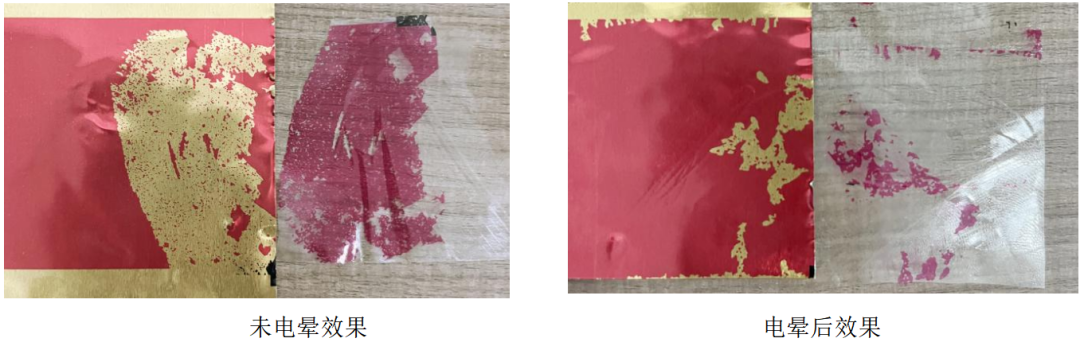 Слика 1 Поређење ефеката короне
(2) Процес претходног премазања
Након-дуготрајног тестирања система, аутор је открио да процес пред-премаза може значајно побољшати ефекат адхезије мастила, али је неопходно фокусирати се на три кључна питања, а то су избор броја анилокс ваљака (контрола количине претходног-премаза), метода пре-премаза (премазивање на мрежи, могућност прилагођавања предпремазивању на мрежи), све то треба да се утврди кроз стварни тест скрининг.
Избор анилокс ваљака може се односити на следеће стандарде: анилокс ваљци са 600~1000 линија и оптерећењем мастила од око 3,95бцм³ који се обично користе за претходно{3}}премазивање конвенционалних материјала; За специјалне материјале као што је алуминијумска фолија, препоручује се да се након тестирања изаберу анилокс ваљци са око 800 линија, а дебљина премаза не мора бити предебела да би задовољила потребе пријањања мастила.
Метода пред-премазивања је подељена на офлајн претходно-премазивање и онлајн пред-премазивање: офлајн пред-премаз се односи на претходно-премазивање алуминијумске фолије на опреми за флексо штампу, а затим се претходно-превучена алуминијумска фолија ставља на машину за инкјет штампање; Пред-премаз на мрежи је опремљен јединицом за флексо штампање на машини за инкјет штампање, која остварује онлајн завршетак претходног-премаза и инкјет штампања и има већу флексибилност подешавања. Аутор такође препоручује коришћење онлајн пре-премаза за инкјет штампу алуминијумске фолије.
Избор течности за пред{0}}премазивање треба да узме у обзир две димензије: прво, прилагодљивост раствора за пред-премаз и материјала алуминијумске фолије, према врсти материјала алуминијумске фолије, може се изабрати прилагођено традиционално решење за пре-премаз за флексо штампу; Други је прилагодљивост решења за пред-премаз и дигиталног мастила, што треба да се тестира и верификује на основу обезбеђивања адаптације решења за пред-премаз и алуминијумске фолије, у комбинацији са брендом дигиталног мастила који се користи.
Дебљина пред-премаза има значајан утицај на ефекат адхезије мастила, као што је приказано на левој слици на слици 2, ефекат пред-премаза је густ, а мастило и даље испада током процеса гребања. Слика са десне стране показује ефекат када је дебљина пре{4}}премаза одговарајућа, чак и ако постоје очигледне огреботине, нема губитка мастила.
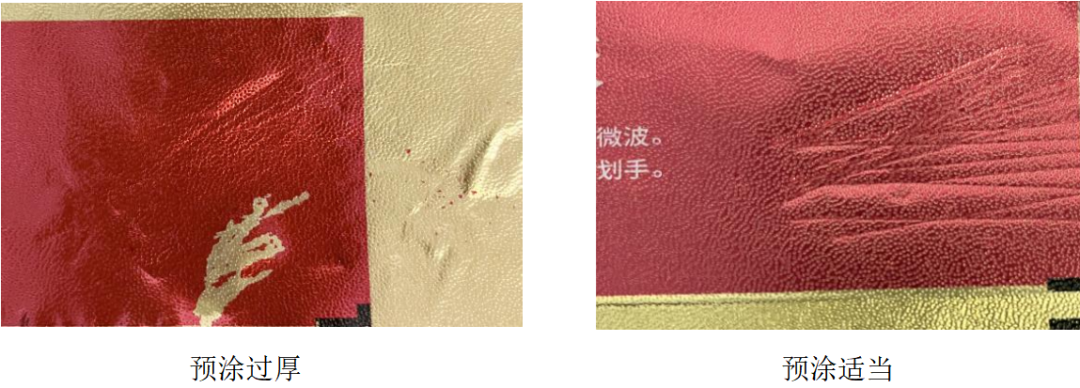
Слика 2. Утицај дебљине пре{1}}премаза на пријањање мастила
Са својим јединственим перформансама, материјали од алуминијумске фолије ће се све више користити у области штампе и паковања. Мале серије, персонализација и кратко време испоруке постали су основни трендови потражње на тржишту узводне штампе, што захтева од практичара у области дигиталне штампе да додатно оптимизују могућност штампања материјала од алуминијумске фолије и побољшају повезана решења. Аутор ће наставити да истражује процес инкјет штампања алуминијумском фолијом у дубини, и наставиће да размењује и дели искуства са колегама како би заједно помогли да се индустрија унапреди.