


Уштедите преко десет хиљада! Овај трик даје 20-годишњи-увезеној машини за сечење потпуно нови живот!
Последњих година се појачала конкуренција у штампарској индустрији. Да бисте преживели и развијали се у оштрој тржишној конкуренцији, неопходно је креирати-квалитетне производе уз истовремено смањење трошкова производње. Поред сировина и зарада рада, производна опрема такође директно утиче на трошкове производње. Због тога је потребно додатно опремити производну опрему са малим улагањима како би се боље задовољиле потребе производње, посебно за увозну опрему са високим трошковима одржавања. Суочавајући се са високим ценама делова и техничких услуга, ако се приступачни и-домаћи делови високих перформанси могу користити за њихову замену и надоградњу, ревитализацију опреме и наставак стварања вредности за развој и изградњу предузећа, ово је постало консензус о контроли трошкова производње.
Разлози за реновирање
Машина за равно{0}}прешање{1}} папира у ролни наше компаније производи швајцарска компанија Бостер. Од свог представљања 2002. године, играо је важну улогу у производњи компаније, обављајући обраду утискивањем{4}}на многим производима и користи се већ дуже време. Опрема има два испусна окна; када се једна осовина за дозирање дозира, друга предучитава ролне папира. Момент кочења потисног вратила је одређен трењем између кочионе плочице и челичног прстена. Трење између кочионе плочице и челичног прстена постиже се помоћу шест цилиндара који гурају главу. Величина потисне силе се подешава помоћу електричног пропорционалног ваздушног вентила, који заузврат ограничава излаз контролне плоче за затезање система за одмотавање. Излазни сигнал са плоче за контролу затезања повезан је са сигналом положаја потенциометра на затегнутом плутајућем ваљку, чиме се формира сложен систем управљања затвореном{10}}петљом који комбинује пнеуматске и електричне елементе.
Током употребе ове опреме, увек је било проблема са нестабилном напетошћу одмотавања која је узроковала застоје, често одржавање и смањену ефикасност производње, док је такође повећавала стопу кварова. Да би се решио овај квар, замењене су кочионе плочице, цилиндри, електрични пропорционални вентил, потенциометар и контролна плоча система затезања, али проблем никада није у потпуности решен. Пошто се ради о увозној опреми, резервни делови често коштају десетине хиљада јуана, а чести кварови утичу на квалитет производа и ефикасност производње. Наша компанија такође често чисти и одржава кочионе плочице, што значајно повећава трошкове одржавања опреме.
Идеје за реновирање
Да бисмо решили овај проблем, наша компанија је размотрила уградњу плутајућег ормарића за складиштење како би повећала дужину круга папира, користећи плутајући ормарић за ублажавање флуктуација у напетости папира, а такође је размотрила замену свог кочионог система системом серво мотора како би решио проблем. Међутим, због високих трошкова реновирања и многих промена које је требало извршити, пројекат није реализован како се очекивало. Након пажљивог разматрања, одлучили смо да га заменимо аутоматским кочионим системом са магнетним честицама са константним напоном који је приступачан, структурно једноставан и стабилан у раду. Оригинални склоп пнеуматског кочионог диска и пнеуматски управљачки систем су уклоњени, магнетне кочнице у праху су постављене на два вратила за напајање, а вратило за напајање је покретано синхроним ременом. Сензор затезања папира је инсталиран на ваљку за вођење папира на предњем крају оригиналног плутајућег ваљка, а Холов сензор је инсталиран на крају средњег ваљка за вођење папира да детектује брзину папира. Сензор затезања папира детектује затегнутост папира и враћа га назад до контролера константне напетости, који га упоређује са вредношћу затезања коју је поставио регулатор константне напетости. На основу поређења, аналогна вредност се доводи до кочнице са магнетним прахом, чиме се контролише кочиони момент контролера и испуњавају захтеви за аутоматску контролу константне напетости затворене{6}}петље.
Реновирање постигнуто
Слика 1 је шематски дијаграм принципа надоградње опреме, где су сензор затезања папира, прекидач за детекцију Хола, синхрони каиш, магнетна кочница са прахом, контролер константног затезања и синхрони котур за замену и додатни прибор. Специфични детаљи сваког дела на шематском дијаграму су следећи:
(1) Ролне након -прешања се користе за производњу производа од рол папира;
(2) Путања папира производа је путања папира од осовине за испуштање материјала до радне станице;
(3) Оквир за одмотавање, ваљак за вођење папира, систем за корекцију, плутајући ваљак и вучни ваљак су оригинална опрема;
(4) Потребно је инсталирати два сензора затезања папира, сваки испод лежишта лежаја на оба краја ваљка за вођење папира. Притисак који ствара папир на ваљку за вођење папира детектује сигнал напетости, а сигнали напона које детектују два сензора се преносе преко жица до улазног терминала за сигнал контролера константне напетости;
(5) Прекидач за детекцију Хола је инсталиран на оба краја ваљка за вођење папира, са магнетом причвршћеним на крајњу страну ваљка за вођење папира. Папир покреће ваљак за вођење папира да се окреће, а прекидач за детекцију Хола детектује да ли магнет генерише импулсни сигнал. Овај импулсни сигнал се такође преноси преко жице на сигнални улаз регулатора константне напетости;
(6) Синхрони ремен се користи за погон ременице магнетне кочнице праха и ременице осовине за пражњење;
(7) Момент кочења магнетне кочнице праха може се изабрати. Овог пута, магнетна кочница са параметром обртног момента од 400Н одабрана је у складу са захтевима опреме за напон производа. Пошто постоје две осовине за напајање, потребне су две магнетне кочнице за прах. Сигнал кочног момента је одређен излазом регулатора константне напетости преко жица;
(8) Главна функција контролера константне напетости је да упореди подешену вредност затезања са подешеном вредношћу сензора, и кроз интерни програмски прорачун, добије коначни сигнал који се шаље на магнетну кочницу праха;
(9) Синхрони котур треба да се дода вратилу за напајање.
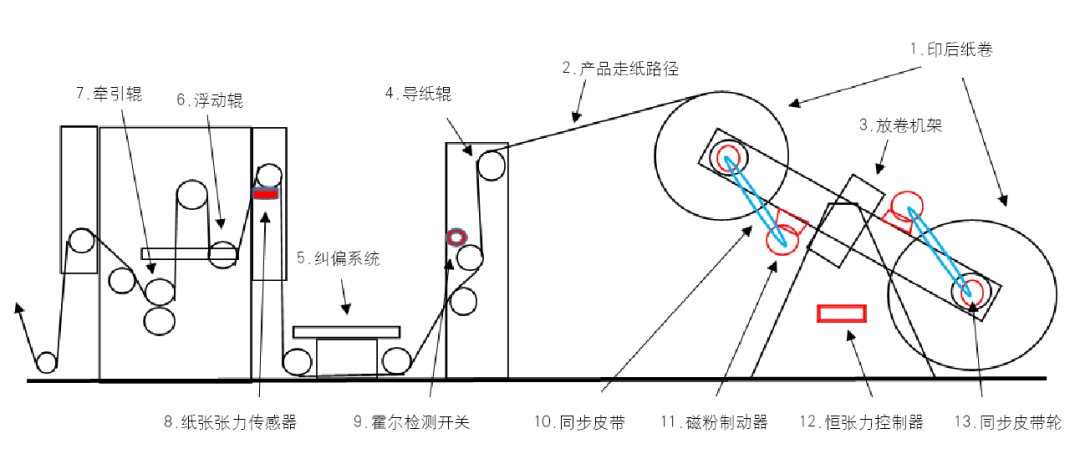
Слика 1 Шематски дијаграм принципа модификације опреме
Након што је ова модификација опреме завршена, производни учинак током годину дана био је веома добар. Тренутно, напетост одмотавања опреме је стабилна, рад је згодан, решио је проблем застоја изазваног нестабилном напетошћу, смањио оптерећење одржавања и више нема отпада изазваног проблемима напетости током одмотавања. Штавише, након модификације, дизајн је једноставан, перформансе су стабилне, а делови су јефтини, чиме се постиже циљ смањења трошкова производње. Кроз ову модификацију опреме, надамо се да ће наша компанија иу будућности радити још боље са домаћим заменама за увозне делове опреме.