


Да ли имате проблема са цурењем мастила у затвореном систему брисача? Проналажење основног узрока је кључно!
За флексографске пресе које користе затворене системе сечива, посебно оне велике{0}}брзине, цурење мастила је заиста проблематичан проблем. Цурење мастила не само да узрокује губитак мастила, загађује радно окружење штампе, смањује ефикасност производње и повећава рад на одржавању, већ у тешким случајевима може чак и бацити мастило на ваљак плоче или површину супстрата, што доводи до застоја, несрећа са квалитетом и директних и индиректних економских губитака, као што је приказано на сликама 1 и 2.
Дакле, како да решите или побољшате проблеме са цурењем мастила? Проналажење основног узрока је први корак. Ако користите приступ -помоћи, можда ћете решити један проблем, али ћете на крају изазвати друге, остављајући без правог решења. На пример, многи оператери рефлексно повећавају притисак система затворених ножева када примете цурење мастила. Ово може привремено да побољша проблем са цурењем, али такође узрокује брже хабање ножа и блокова мастила под већим притиском, а може чак довести и до озбиљнијих огреботина анилокс ролне.
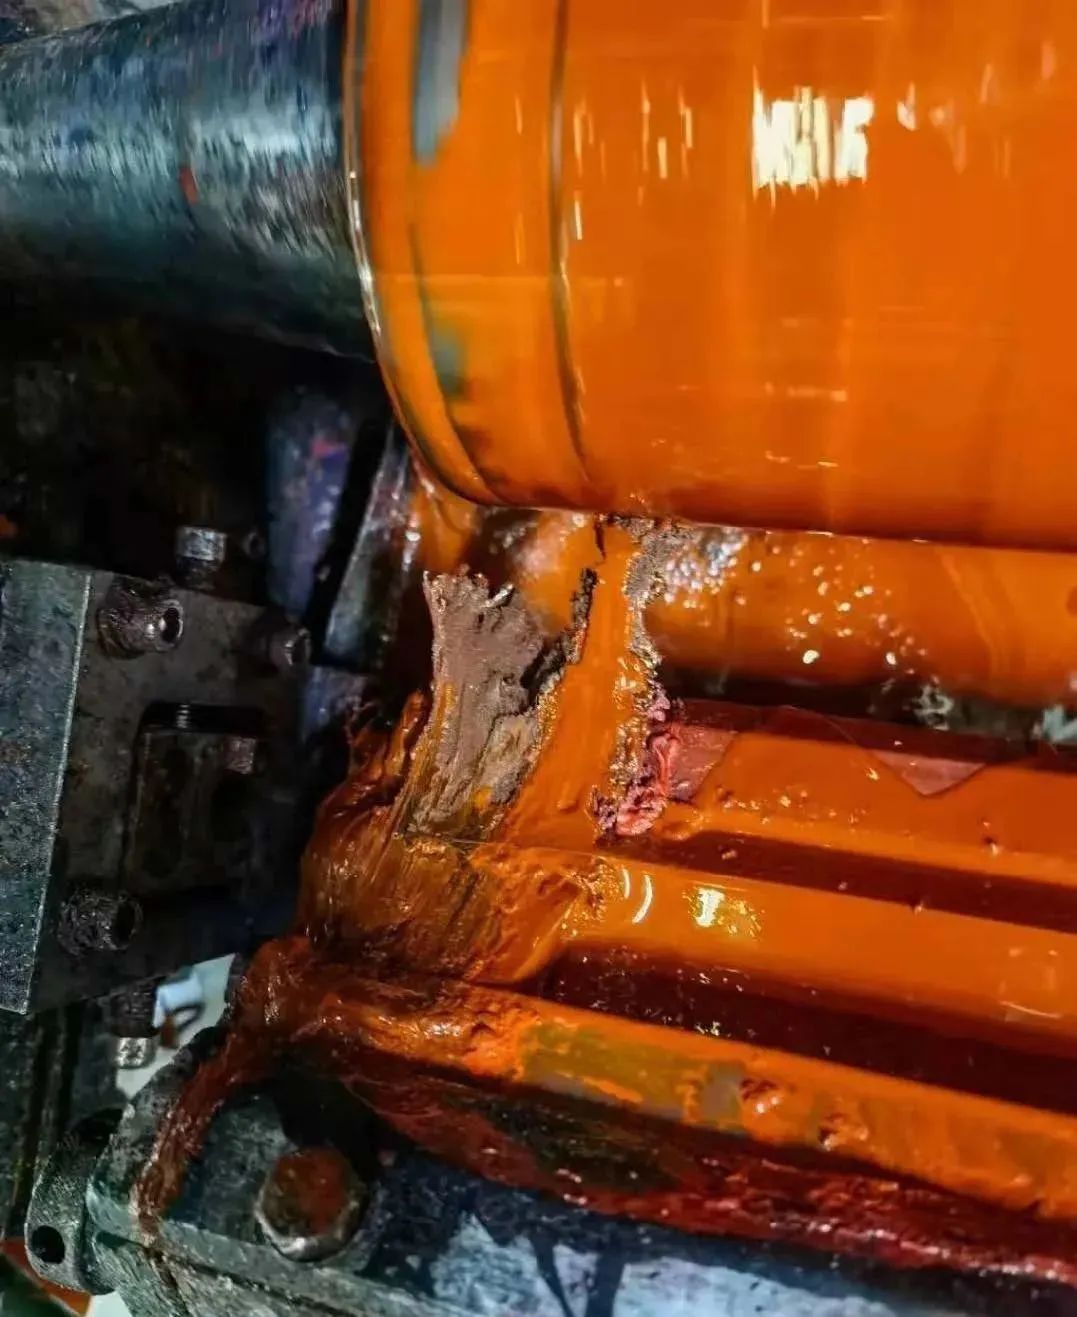
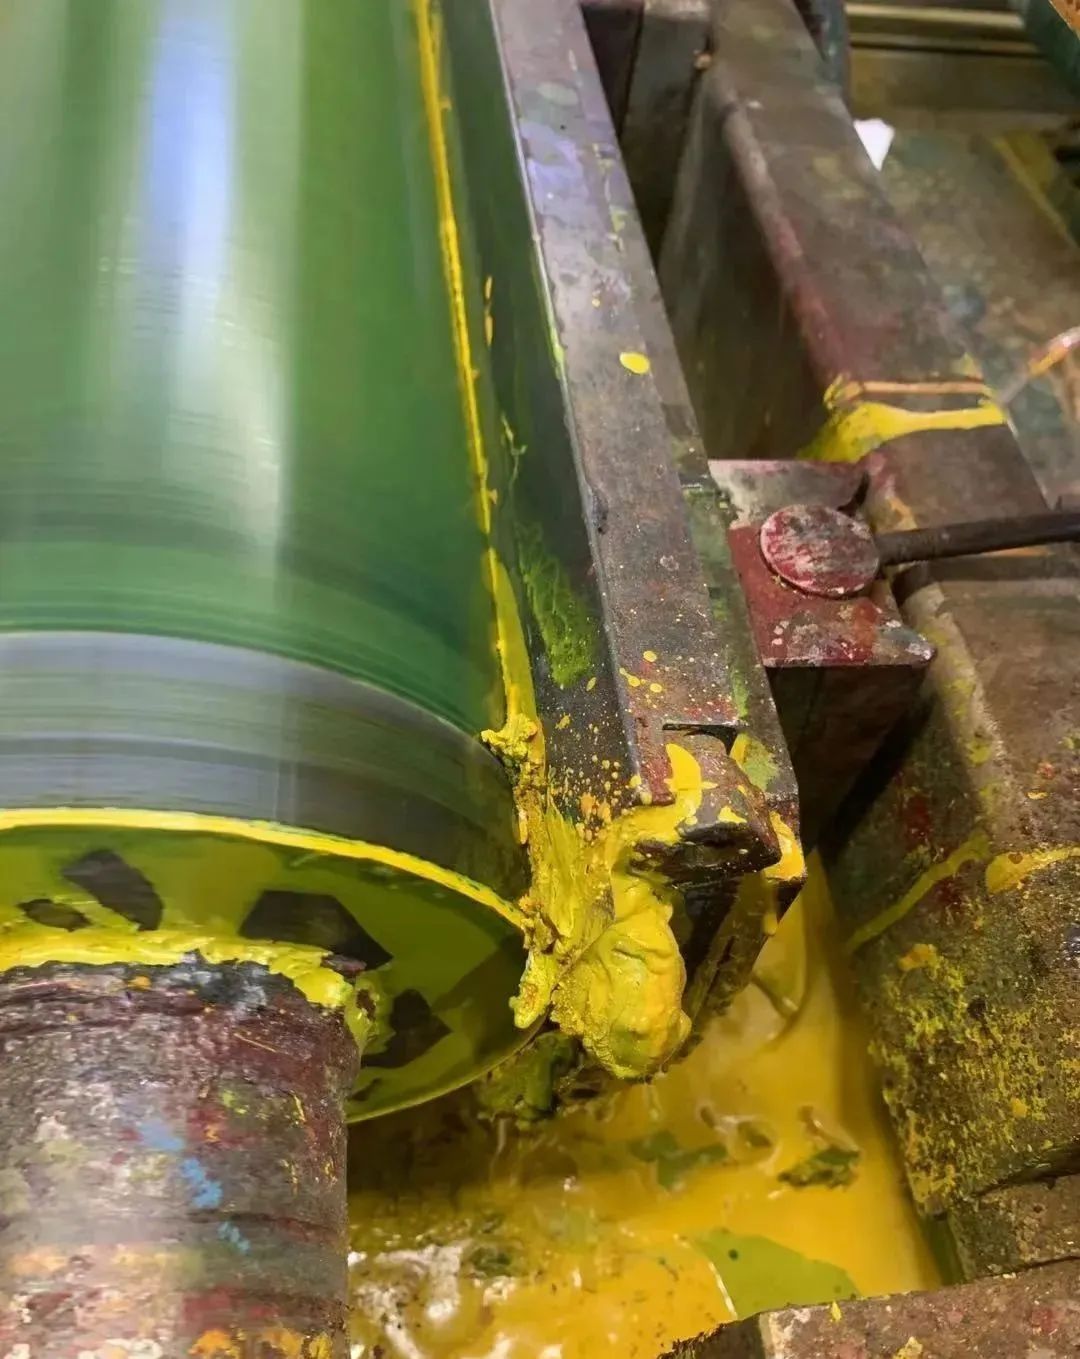
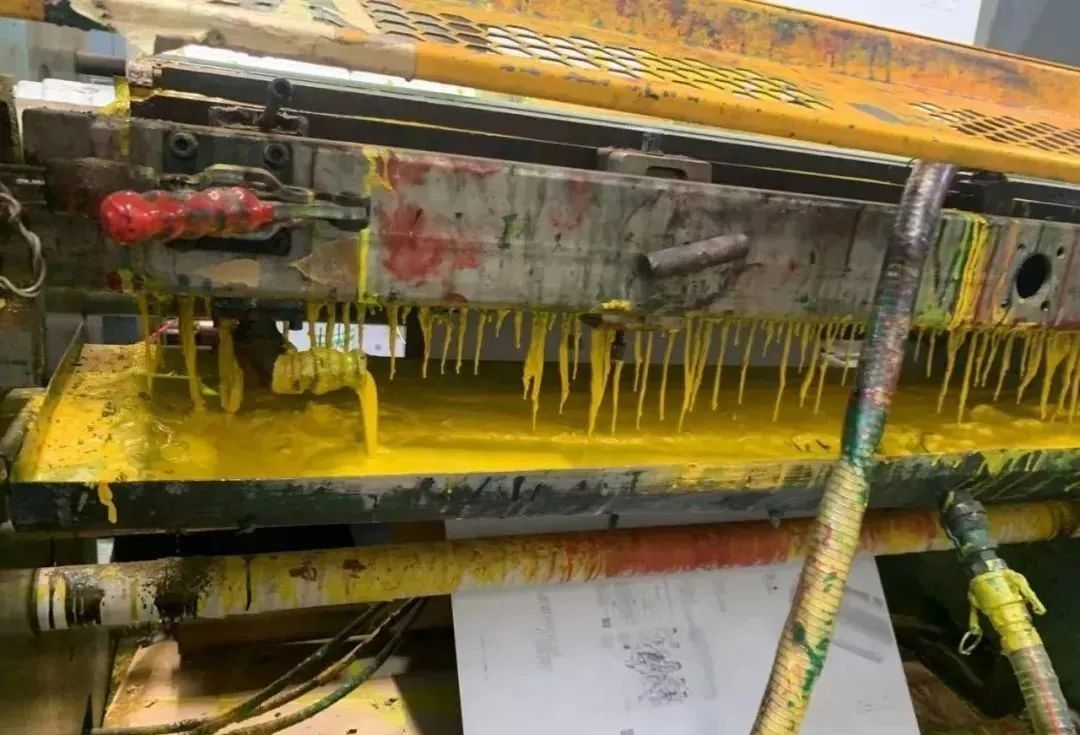
Слика 1: Бригач са великим цурењем мастила
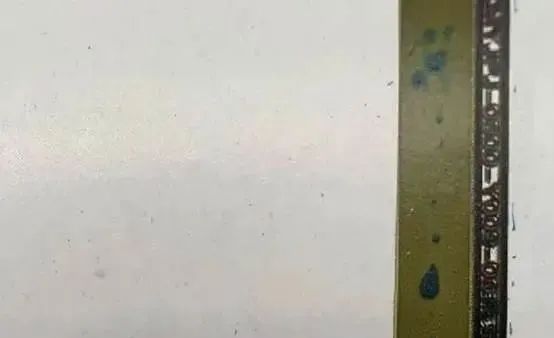
Слика 2 Капљице мастила прскане на отисак
На слици 3 приказан је систем затвореног сечива типичне-сателитске флексо пресе велике брзине. Видимо да само две ножице и хватаљке мастила на крајевима додирују анилокс ролну. Другим речима, ако не узмемо у обзир мање цурење мастила изазвано лопатицом коморе или позадином анилокс ролне, проблем цурења мастила је директно повезан са хватаљкама мастила и лопатицама. То је такође разлог зашто многе компаније размишљају о замени хватача мастила чим дође до цурења мастила.
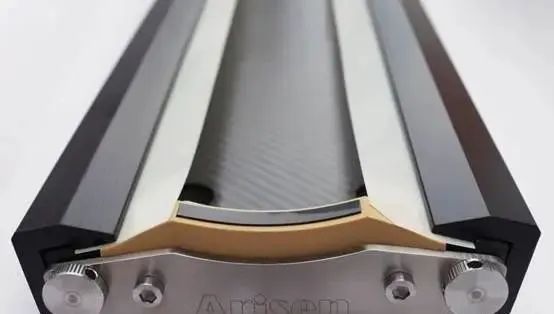
Слика 3. Типичан систем затвореног доктора са флексо пресом велике брзине{1}}
Очигледно, блок мастила можемо сматрати примарним фактором који утиче на цурење мастила. Међутим, ова ситуација се може поделити на два типа: један је када блок мастила цури чим се инсталира. Ако можемо да искључимо проблеме са димензионисањем блока мастила, уобичајени разлози су ниска прецизност машинске обраде коморе за мастило, недовољна крутост материјала коморе за мастило, структурни дефекти у постављању блока мастила или проблеми паралелности између коморе за мастило и анилокс ролне. Ови проблеми се могу решити контактирањем произвођача опреме или добављача система затворених ножева. Други тип је када блок мастила у почетку добро заптива, али није-отпоран на хабање. За кратко време губи своја добра заптивна својства, што доводи до цурења мастила које се постепено погоршава. Већина случајева са којима се сусрећемо у свакодневним операцијама спадају у ову другу категорију.
Тренутно на тржишту постоји много врста блокова мастила (као што је приказано на слици 4), укључујући пену, филц, гуму и композите направљене од два или више материјала. Штавише, сваки материјал има много подтипова и модела, тако да је најбоље да при избору потврдите конкретну примену и очекивану структуру са добављачем. Када је материјал изабран, такође морате да обезбедите прецизну машинску обраду и разуман дизајн за еластичност и компресију. Затим тестирајте и упоредите без мењања било које друге конфигурације машине да видите да ли постиже очекивани ефекат.
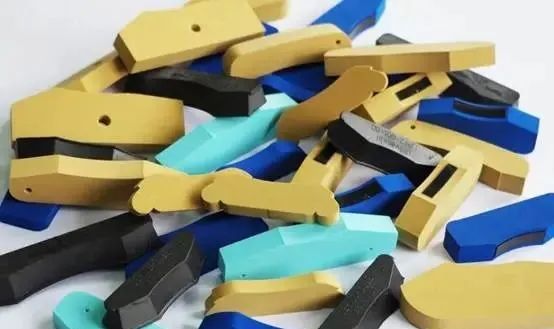
Слика 4: Блок чепа за мастило
Треба имати на уму да зато што блок за заустављање мастила и површина анилокс ваљка додирују и стварају велико-трење током рада, блок за заустављање мастила има одређени радни век. Структура затвореног система брисача сваке компаније, брзина рада опреме и структура поруџбине се разликују, тако да се и очекивани радни век блока за затварање мастила разликује. Због тога је најбоље успоставити фиксни циклус замене на основу специфичне ситуације сваке компаније. Тренутно, многе компаније имају искуство замене блока за затварање мастила истовремено са стругачем како би избегле озбиљне проблеме са цурењем мастила током следеће поруџбине. Стога, животни век блока за заустављање мастила треба да буде синхронизован са веком трајања сечива и не утиче на ефикасност производње.
Поред тога, за блокове мастила, перформансе су много важније од цене. Ако узмете у обзир губитак мастила узрокован цурењем мастила, губитком материјала, губитком ефикасности, инцидентима у квалитету, па чак и задовољством купаца, коришћење чепова за мастило са добром отпорношћу на хабање, дуготрајним добрим заптивачем и истовремено вишом ценом је апсолутно вредно труда.
Ако тестирање различитих материјала блокова мастила не побољша цурење мастила, онда размислите да ли постоје проблеми са самим брисачем и комором за мастило. Проучавање коришћеног брисача је веома важно за разумевање да ли је оштрица правилно постављена и да ли је систем брисача за мастило деформисан. Ако се обрнути брисач (који се назива и главно сечиво) у систему стругача за мастило неравномерно хаба, могу се појавити следеће могућности:
(1) Ако постоји проблем са инсталацијом стругача, потребно је очистити потисну плочу брисача, а завртње за закључавање треба да буде од центра ка споља (на пример, потисна плоча има структуру завртња).
(2) Шупљина мастила запечаћеног система брисача није паралелна са средишњом линијом анилокс ваљка, спречавајући равномерно стругање мастила на анилокс ваљку под нормалним притиском за брисач.
(3) Деформација коморе за мастило у запечаћеном систему брисача, што доводи до тога да брисач не може да постигне равномерно стругање мастила на анилокс ваљку под нормалним притиском у комори за мастило.
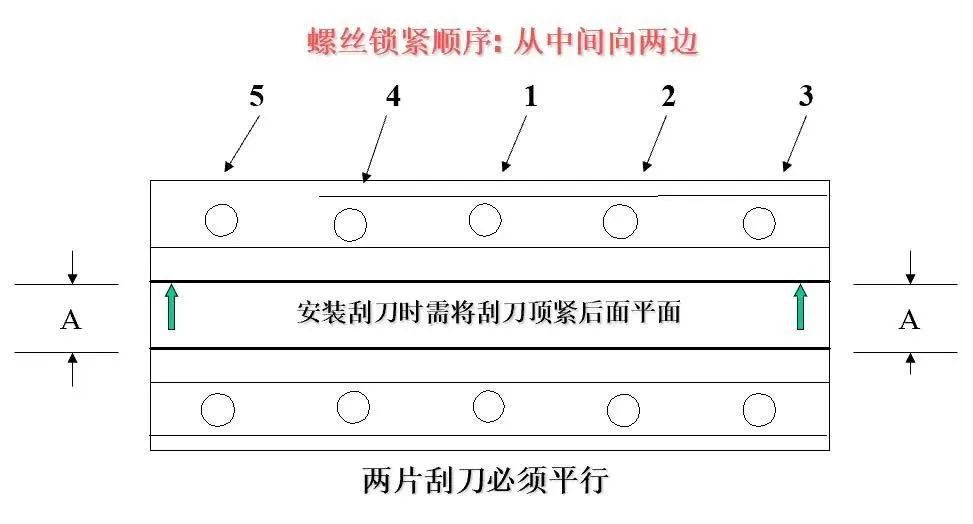
Слика 5 Шематски дијаграм инсталације Доцтор Бладе
Коначно, неусклађеност између коморе за мастило затвореног система сечива и система за довод мастила, што доводи до претераног притиска у комори за мастило или јаког пулса мастила, такође је потенцијални фактор који узрокује цурење мастила. Међутим, ово питање генерално захтева стручну интервенцију да би се идентификовао основни узрок и предложила побољшања.
Све у свему, систем путање мастила опреме за флексографску штампу је релативно сложен, а решавање проблема цурења мастила захтева разматрање многих фактора. Али верујемо да се сваки проблем може побољшати или решити; једина разлика је у приступу и трошковима. Надамо се да нека од искустава сажетих у овом чланку могу пружити идеје колегама из индустрије и заједнички промовисати развој и напредак индустрије флексографске штампе.