


Године тестирања у стварном{0}}светском свету откривају да се кључ за инкјет штампање алуминијумском фолијом своди на два проблема
У традиционалним процесима штампања, материјали са алуминијумском фолијом у ролни{0}}често се штампају флексографском штампом, док се алуминијумска фолија у једном листу -штампа офсет штампом. Релативно зрео процесни систем је сада формиран да би се прилагодио специјалној погодности за штампу материјала алуминијумске фолије. На пример, да би се побољшала живост боја и побољшала адхезија између мастила и материјала алуминијумске фолије, специјализована мастила направљена углавном од полифталаминских или винил хлорид винил ацетат кополимеризованих смола се обично користе у индустрији.
Са растућом потражњом за персонализованим тржиштем и тржишним окружењем које се брзо мења, удео поруџбина за мале -серијске, више- поруџбине за штампу на алуминијумској фолији наставља да расте. Са својим основним предностима малих серија и персонализације, инкјет штампа је постала важан правац за испуњавање ове потражње. Међутим, како обезбедити-квалитетно штампање у штампању алуминијумске фолије и оснажити предузећа, постао је хитан проблем за индустрију.
Потребе и болне тачке инкјет штампе у примени материјала од алуминијумске фолије
Алуминијумска фолија се значајно разликује од традиционалних материјала за штампу као што су папир, ПВЦ, ПЕТ, БОПП и други. У процесима инкјет штампања без наменских мастила, обично се сусрећу са два кључна проблема:
Прво, алуминијумска фолија има високу затезну чврстоћу, скоро није-растезљива, има малу чврстоћу на цепање и глатку површину. Током штампања -на- ролна, лако се могу јавити проблеми као што су клизање и неусклађеност, што може да изгребе главу штампача.
Друго, површинска енергија материјала алуминијумске фолије је релативно ниска, што доводи до лоше адхезије након што се слој мастила осуши на одштампаној површини, што чини испуштање мастила вероватнијим.
На основу горе наведених проблема, опрема за инкјет штампање индустријског{0}}врста на тржишту тренутно ретко покушава да штампа алуминијумску фолију. Аутор се већ дуги низ година бави истраживањем решења за дигитално инкјет штампање и сада дели релевантно практично искуство са колегама из индустрије како би пружио референце за индустријске примене.
Решење за болне тачке за инкјет штампање на алуминијумској фолији
01
Решава проблеме као што су клизање папира, погрешно поравнање и огреботине на млазницама
С обзиром на глатку површину и ниске затезне особине алуминијумске фолије, потребно је да затезање током производње подесимо до одређене мере без гужвања или оштећења, чиме се спречава клизање материјала на водећем ваљку и спречавање одступања изазваног нестабилним преносом материјала. Истовремено, одговарајуће повећање напетости такође може донекле побољшати савијање материјала и смањити могућност гребања млазнице.
Треба напоменути да не постоји јединствени стандард за подешавања затезања-различити произвођачи опреме користе различите системе серво погона и методе оптимизације напетости. Препоручује се повећање напетости што је више могуће у стварној производњи, уз обезбеђивање да материјал не клизи.
02
Решава проблеме лошег пријањања мастила и пада мастила
Да би се решио проблем адхезије мастила, прво је неопходно разјаснити суштински ефекат површинског напона: Тренутно је површински напон мастила за инкјет штампање на тржишту углавном око 38 дин/цм. Само када површински напон материјала за штампање премаши површински напон мастила може се постићи добро влажење и избећи испуштање мастила. Међутим, необрађена алуминијумска фолија ретко постиже површински напон изнад 38 дин/цм; Поред тога, на површини алуминијумске фолије недостају поре, што спречава продирање мастила унутра, стварајући „ефекат сидрења“. Чак и након преноса мастила и сушења, испуштање мастила је и даље уобичајено.
Да бисмо решили овај проблем, често користимо третман короном или процесе пре{0}}премазивања да бисмо га решили. Конкретна пракса је следећа.
(1) Процес лечења короном
Принцип третмана короном је примена напона високе{0}}е фреквенције између изолационе електроде и уземљеног диелектричног бубња, разбијајући ваздух између две електроде и плазмаизујући га; Када ове честице плазме ступе у интеракцију са површином алуминијумске фолије, оне могу да отворе хемијске везе на површини материјала, формирајући слободне радикале који убрзавају површинску активацију, чиме се побољшава површинска енергија и квашење алуминијумске фолије, на крају повећавајући снагу адхезије између мастила и површине алуминијумске фолије.
У стварној производњи, корона уређај се може инсталирати на опрему за инкјет штампање како би се постигла онлајн обрада короне, али снага короне мора бити одређена тестирањем. Узимајући за пример корона уређај снаге 2кВ, конвенционални параметри испитивања су 30%~50% односа снага; Ако се око 50% снаге користи за третман короном, а накупљање мастила и губитак мастила и даље долази, то указује да материјал алуминијумске фолије не може побољшати резултате штампања корона третманом. Нема потребе да се даље тестирају други односи снаге, а процес се може оптимизовати за пре{6}}премазивање.
Испитивања су показала да алуминијумска фолија, као проводни материјал, може значајно повећати своју површинску енергију кроз третман короном, али још увек има простора за оптимизацију (погледајте слику 1 за поређење резултата).
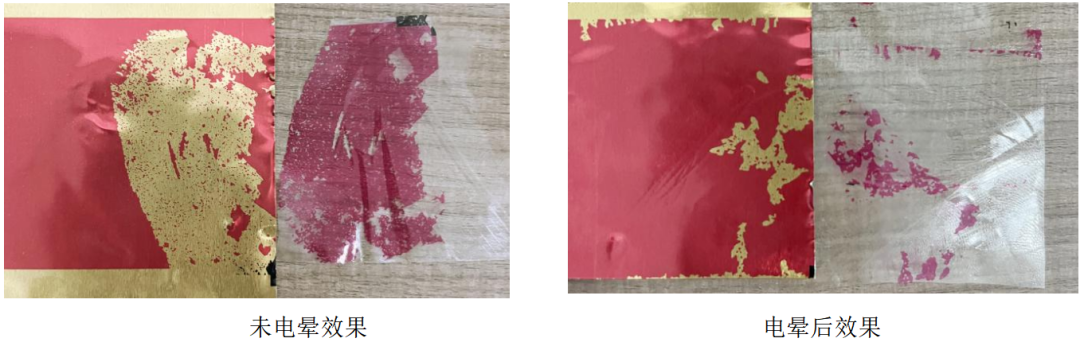 Слика 1 Поређење ефеката корона
(2) Пре{1}}Процес наношења премаза
Кроз-дуготрајно систематско тестирање, аутор је открио да процес пре-премаза може значајно да побољша адхезију мастила, али је неопходно да се усредсредимо на три кључна питања: избор броја линија анилокса у ролни (да би се контролисала количина пре-премаза), метода пре-премаза (инлине/оффлине{4} компатибилност између решења за претходно премазивање) и{4} Све ово мора да се утврди кроз практична испитивања.
Избор анилокс ролни може да прати доле наведене стандарде: за конвенционалне материјале, обично се користи број линија од 600–1000 линија са капацитетом ношења мастила од око 3,95 бцм³; за специјалне материјале као што је алуминијумска фолија, тестови сугеришу коришћење анилокс ролне са око 800 линија, без потребе за прекомерном дебљином премаза да би се испунили захтеви за адхезију мастила.
Методе пре-премазања се деле на офлајн и инлине пред-премазивање: офлајн пред-премаз се односи на прво извођење пред-премазивања на алуминијумској фолији коришћењем флексографске опреме, а затим враћање претходно-превучене алуминијумске фолије назад за инкјет штампање; инлине пред{5}}премаз се врши на машини за инкјет штампање опремљеној флексо јединицом, чиме се постиже истовремено пред-премаз и инкјет штампа са већом флексибилношћу. Аутор препоручује коришћење инлине пред-премаза за инкјет штампу алуминијумске фолије.
Приликом одабира решења за пред-премаз мора се узети у обзир две димензије: прво, компатибилност раствора за пред-премаз са материјалом од алуминијумске фолије, за шта се може изабрати одговарајући традиционални флексо пред- раствор на основу типа алуминијумске фолије; друго, компатибилност решења за пре{3}}премазивање са дигиталним мастилом, која мора бити верификована тестирањем машина на основу бренда дигиталног мастила који се користи уз обезбеђивање компатибилности са алуминијумском фолијом.
Дебљина пред{0}}премаза значајно утиче на адхезију мастила. Као што је приказано на левој слици на слици 2, када је пред-премаз предебео, губитак мастила и даље долази током гребања; десна слика показује ефекат одговарајуће дебљине претходног-премаза, при чему чак и код очигледних огреботина не долази до губитка мастила.
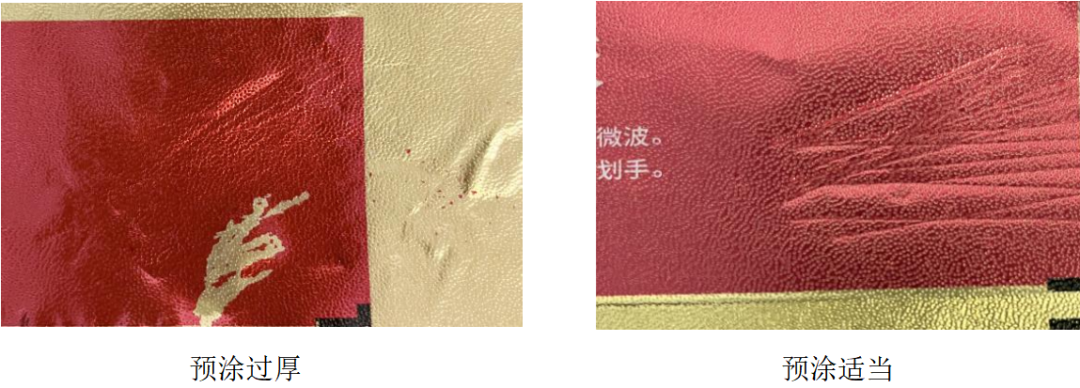 Слика 2. Утицај дебљине претходног{1}}премаза на адхезију мастила
Материјали од алуминијумске фолије, са својим јединственим предностима перформанси, добиће све ширу примену у области штампе и паковања. Производња малих серија, персонализација и кратко време испоруке постали су основни трендови потражње на тржишту узводне штампе, што захтева од практичара у области дигиталне штампе да додатно оптимизују могућност штампања материјала од алуминијумске фолије и побољшају повезана решења. Аутор ће наставити да истражује процес инкјет штампања алуминијумском фолијом у дубини и наставиће да размењује и дели искуства са колегама како би заједно помогли да се индустрија унапреди.