


„Ефикасност производње штанцања фолијом у паковању цигарета „Иуки (Хард)“ је нагло порасла, а иза тога се крију ове тајне!
Штанцање фолијом има широку примену у индустрији штампе амбалаже, али је његова примена још већа у неким посебним областима штампања, посебно у амбалажи за цигарете. Технологија штанцања позиционом фолијом је еволуирала од традиционалних не-еквидистантних техника штанцања. Користи скенирање позиционирања курсора и контролу осовине корака да би подесио растојање скока, омогућавајући електро-алуминијумским шарама да се прецизно поравнају са плочом за штанцање, тако да холографски електро{4}}алуминијум завршава позиционо штанцање под топлотом и притиском.
Положај курсора холограмске позиционе фолије за штанцање треба да се израчуна на основу више фактора као што су изглед штампаног дела, број наметања и број тачака штанцања. Ово обезбеђује доследан размак корака и савршено испуњава захтеве за штанцање."
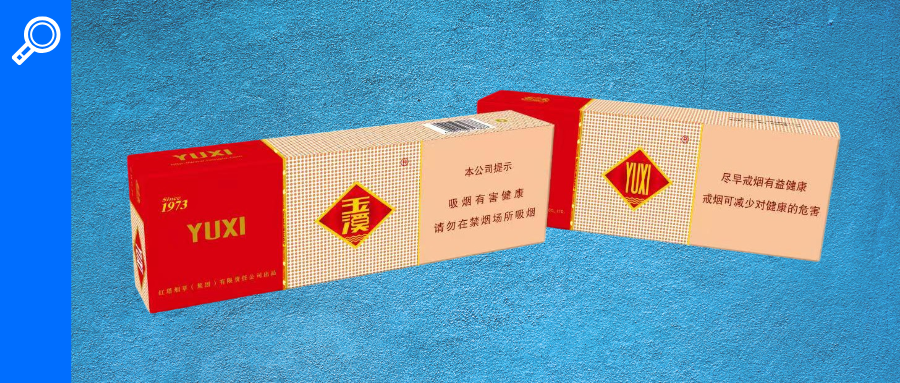
Уопштено говорећи, процес врућег штанцања од равног -у-више{2}}тачака са више тачака- захтева да тачке штанцања буду равномерно распоређене. Ако размак није уједначен, позиционирани шаблон за штанцање не може бити правилно поравнат или може довести до додатне потрошње галванизованог алуминијума. Обично се ово решава додавањем више пролаза за штанцање, поделом штанцања на два или више корака, али то неизбежно повећава кораке производње и трошкове, смањујући укупну ефикасност производње.
Да би повећале ефикасност штанцања, штампарске компаније често користе приступ истовременог штанцања са више распореда за вруће штанцање на одређеним позицијама на паковању цигарета. То значи жигосање истог узорка на неколико пакета одједном, што се обично назива „штанцање више- изгледа.“ Подешавање кутије са четири{4}}траке са распоредом приказано је на слици 1. Штанцање са више- распореда може у великој мери да побољша ефикасност све док су величина шаре и размаци конзистентни, и одржава стабилно поравнање штанцања. Такође, са тренутном технологијом, жигосање са више{8}}различитих распореда мора да усклади галванизоване шаблоне против-фалсификовања са одштампаним шарама на папиру за паковање, што се обично врши помоћу оптичке детекције ознака.
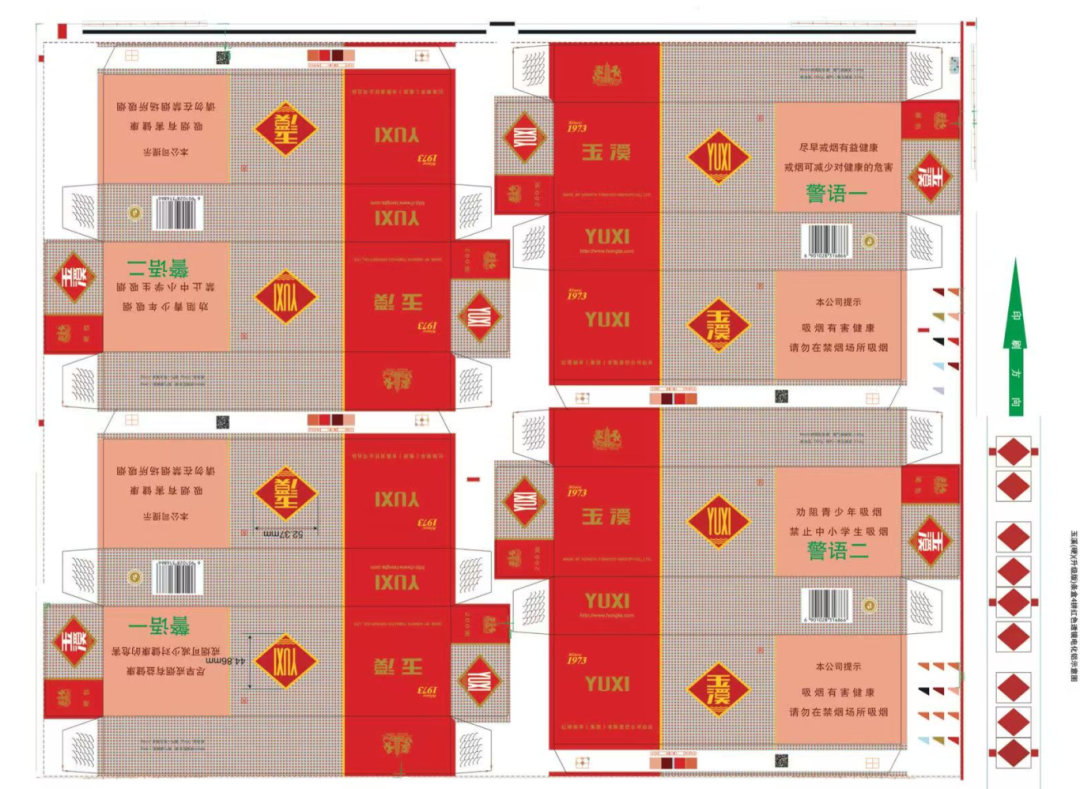 Слика 1 Фоур-Изглед штампе у кутији
Анализа проблема регистрације код врућег штанцања
Када вршите више-врући жигосање за паковање кутије за цигарете, претпоставимо да треба да утиснемо исти лого на предњој и задњој страни сваке кутије. За Н-подешавање штанцања, потребне су 2Н налепнице од -алуминијумске фолије против фалсификовања. Ако је размак између сваке етикете на истој или суседној кутији конзистентан и размак на алуминијумској фолији је постављен као фиксна вредност, онда се узастопним штанцањем може постићи континуирано поравнање. Међутим, у стварној производњи, размак између две етикете на истој кутији је конзистентан, али због линија пресека између суседних кутија, размак између друге етикете на кутији 1 и прве етикете на кутији 2 је већи од размака између било које две етикете на једној кутији. Другим речима, размак између 2Н налепница које се штампају у исто време је недоследан. Ако је размак на алуминијумској фолији и даље постављен као фиксна вредност, биће проблема са поравнавањем накнадних утиснутих шаблона етикета.
Традиционални приступ „једна етикета одговара једном регистрационом знаку“ захтева додатне кораке за постављање ознака, повећавајући трошкове производње. Такође, овај метод захтева проверу одређене фиксне ознаке сваки пут када се изврши регистрација, што повећава трошкове коришћења. Штавише, ове методе регистрације могу открити поравнање само након жигосања, што значи да се жигосане позиције скенирају за одступање, а прилагођавања се врше само ако је одступање превелико, што доводи до значајног кашњења. Иако постављање етикета на фолији тако да тачно одговарају позицијама и размацима на подлози олакшава поравнавање током штанцања, ово у великој мери компликује производњу фолије; широк размак између налепница против фалсификовања троши алуминијумску фолију, а повећана удаљеност корака током тестова штанцања и стабилност процеса и животни век опреме.
Да би се решили ови проблеми и испунили посебни захтеви за жигосање не-једнако размакнутих шара у једном потезу током више-штампања, неопходно је да се изврши циљана техничка побољшања у распореду, размаку и регистрационим ознакама против-фалсификованих налепница на фолији, тако да се више не-убојица које не{3}} могу поставити на једнаку удаљеност у једној позиционој шари. На основу тога, осмишљено је техничко решење које омогућава једно-штампање на једној позицији за више не-једнако удаљених шаблона.
Одредите број жигосања и положај и размак ознака на подлози
На основу уздужне дужине једне јединице одредите број уздужних јединица по штанцању на равној преси, односно поделите дужину штампарске плоче на равној преси уздужном дужином једне јединице. Резултат даје број уздужних јединица по жигосању, што је тако-такозвани "више-утискивање према горе" количина.
Користећи вертикални размак између ознака са жигом у једној-јединици, измерите растојање између геометријске средишње линије сваке ознаке. Свака јединица садржи две или више утиснутих етикета. Размак између ознака унутар једне јединице је означен као Л1, а размак између последње ознаке јединице 1 и прве ознаке јединице 2 у суседним јединицама је означен као Л2. Због површина -сечених између суседних јединица, Л2 је већи од Л1 и остаје константан.
Постављање алуминијумске фолије прати ова три корака:
(1) Слика 2 приказује шему распореда алуминијумске фолије; Слика 3 приказује раздвајање етикета на једностраној-кутији и алуминијумској фолији; Слика 4 приказује преклапање шаблона за штанцање са четири-горе кутије са налепницама против -фалсификовања на фолији.
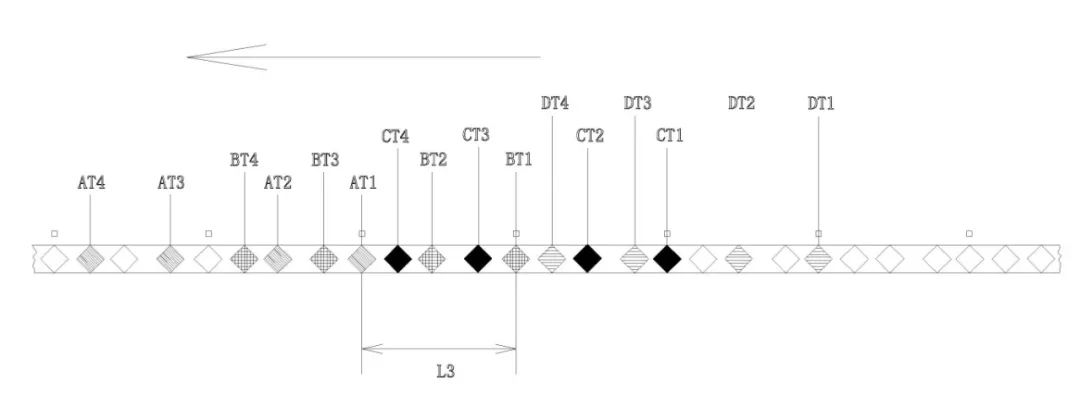
Слика 2 Шематски дијаграм дистрибутивне структуре електролитичког алуминијума
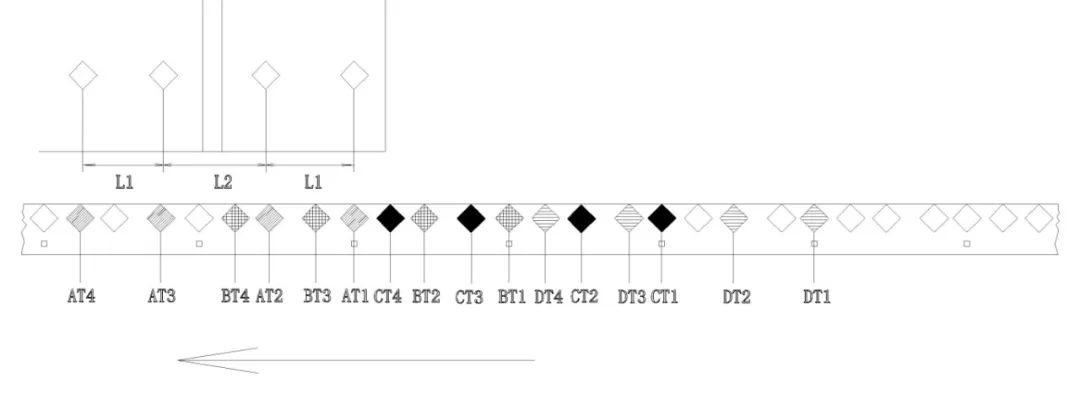
Слика 3 Дијаграм који показује раздвајање кутије са једном{1}}траком и налепнице против-фалсификовања на елоксираној алуминијумској фолији
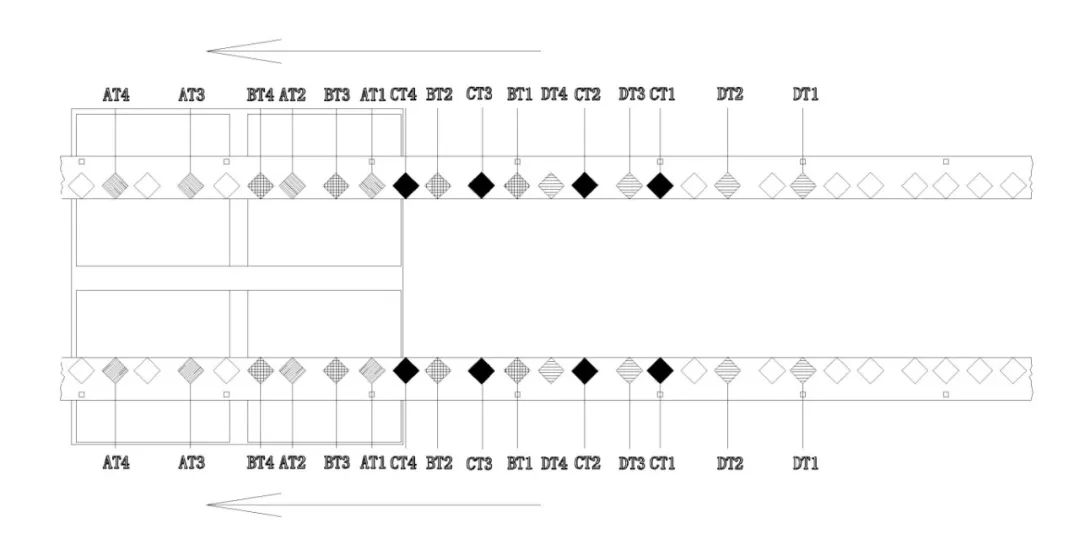 Слика 4 Шематски дијаграм поравнања између четири-дета за штанцање нагоре и метализованих алуминијумских етикета
(2) На првом листу супстрата означите прву ознаку за жигосање као АТ1, другу као АТ2, и тако даље, до Н-те ознаке за жигосање, са ознаком АТН. На другом листу подлоге означите прву ознаку за жигосање као БТ1, другу као БТ2 и тако даље, до БТН. Пратећи овај образац, на трећем листу супстрата означите прву ознаку за штанцање као ЦТ1, другу као ЦТ2 и до ЦТН; на четвртом листу супстрата означите први као ДТ1, други као ДТ2 и до ДТН, понављајући на овај начин.
(3) Специфично позиционирање је следеће: прво одредите први курсор за позиционирање који треба да се скенира на метализованој алуминијумској фолији за жигосање и поставите ознаку за жигосање против -фалсификовања АТ1 на одговарајућу локацију. Затим подесите АТ2 у интервалу Л1, АТ3 у интервалу Л2 и АТ4 у интервалу Л1. Прво штанцање засновано на првом курсору за позиционирање може да доврши жигосање на парним-листовима подлоге са парним бројем. Пратећи исти образац који се користи за постављање ознака против-фалсификовања током првог жигосања, наставите са постављањем курсора против -фалсификовања другог печата БТ1, БТ2, БТ3, БТ4 итд.
Током рада, прво жигосање скенира први курсор за позиционирање и према задатом фиксном размаку утискује АТ1, АТ2 до АТН и 2Н ознаке против фалсификовања на први и други лист подлоге. Затим се метализована алуминијумска фолија помера напред на одређено растојање Л3, доводећи други курсор за позиционирање у позицију 'првог курсора за позиционирање', тј. почетну тачку штанцања. Пратећи исти фиксни размак, следећи знаци против -фалсификовања су утиснути на трећем и четвртом листу подлоге. Овај процес омогућава једнолично, континуирано прескакање и жигосање.
Једно-штампање више-неуједначених шаблона са више тачака
Дизајн и израда фолије за позиционирање штанцовања
На сваком листу подлоге поставите размак између прве и друге ознаке за жигосање прве јединице на Л1=135.9 мм, а размак између друге ознаке за жигосање прве јединице и прве ознаке за жигосање друге јединице на Л2=159 мм. Потврдите да је распоред „штампано четири{3}} горе“.
Као што је приказано на сликама 2, 3 и 4, прво жигосање засновано на скенирању првог курсора за позиционирање може завршити жигосање на два листа у вертикалном правцу, покривајући сва четири листа супстрата. Друго утискивање скенира други курсор за позиционирање, постављен Л3=240 мм од првог курсора за позиционирање. Током овог процеса, једнообразно и стабилно прескакање и жигосање осигурава да, осим првог, трећег и петог знака против фалсификовања који су пропуштени на почетку, сви наредни знаци буду утиснути у одговарајућим интервалима. Ово у великој мери смањује отпад метализованог алуминијумског филма. Шема метализованог алуминијума је приказана на слици 5.
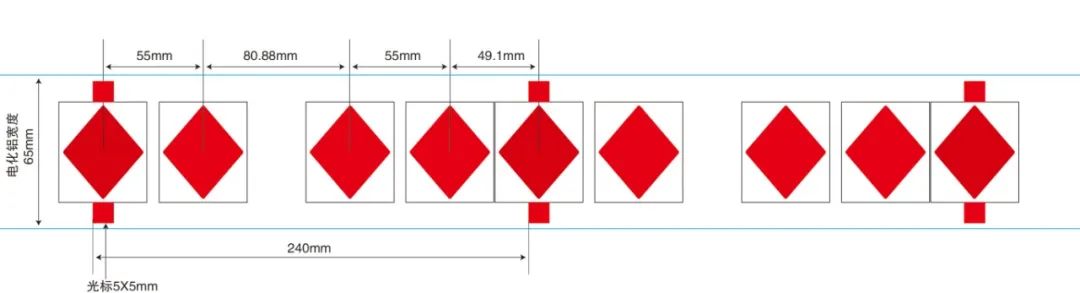 Слика 5: Шема "Иуки (Хард)" надограђене траке кутије са 4-делним црвеним сочивима алуминијумске верзије за штанцање
Пример примене
Као што је приказано на сликама 2, 3 и 4, узимајући надограђену кутију са тракама „Иуки (Хард)“ од 4-комада као пример, једнострука упакована тракаста кутија је правоугаона и, након преклапања, постаје правоугаона коцкаста кутија. Током производње, потребно је утиснути ласерске ознаке против фалсификовања{10} АТ1 и АТ2 на предњи и задњи положај логотипа пресавијене кутије. То јест, штанцање се врши на равном правоугаоном листу папира пре преклапања. Одговарајућа обична алуминијумска фолија има ознаке против -фалсификовања распоређене на једнаким растојањима. Ако је растојање између ова два положаја за жигосање на кутији фиксно, више ознака против фалсификата се може поставити на једнаким растојањима на фолији унутар овог фиксног растојања, тако да током штанцања свака ознака на фолији може бити прецизно утиснута на позиције кутије. Ово омогућава брзо штанцање уз минимизирање отпада од алуминијумске фолије.
Међутим, због производних захтева, ова кутија за паковање се штампа на ваљаном картону помоћу дубоког штампања, а затим сече на листове за равно штанцање, утискивање и{0}}сечење. Према томе, распореду су потребна резервисана подручја за сечење, што чини растојање Л2 између суседних ознака против -фалсификовања АТ1 и АТ2 на две повезане кутије веће од растојања Л1 између две тачке штанцања на истој кутији. Ово спречава да трагови против фалсификата на фолији буду равномерно распоређени. Било да се користи континуирано штанцање или жигосање у једној{10}}точки у складу са положајима кутије, много фолије се губи, а накнадна опрема целокупне производне опреме била би прескупа.
Да би се ово решило, производ користи технику једнократног позиционирања у више-тачака, не-једнако удаљених шаблона-. Ово укључује редизајн распореда кутије, позиционирање маркера и ознака против -фалсификовања на фолији, као и растојања корака фолије. Шема корака фолије је приказана на слици 6. Тестови масовне производње су потврдили да ова техника минимално мења оригинални производни процес, постиже-једнократно жигосање више-комадних, више-тачака, не-једнако удаљених образаца са минималним губитком фолије, обезбеђује прецизно холографско позиционирање, одржава континуитет производње и побољшава континуитет производње.
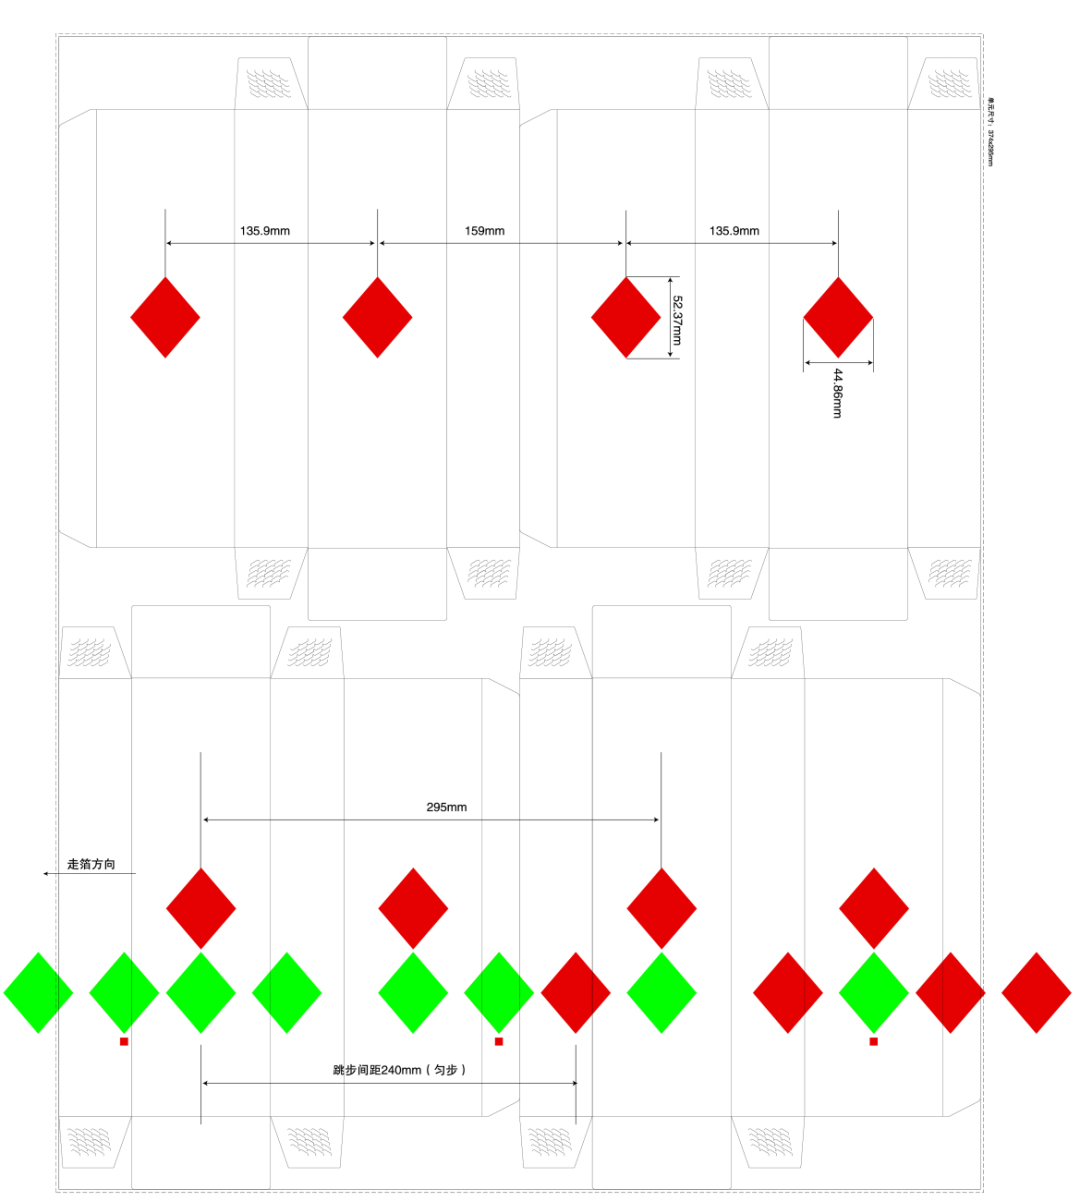
Слика 6 Шема електролитичког одвајања алуминијума
Укратко, израчунавањем и проучавањем размака курсора за равно-прес, више-, не-једнако удаљено- жигосање алуминијумске фолије са једнократним позиционирањем, идентификован је исправан размак курсора и метод распореда. Израђена је специјална плоча за позиционирање штанцања фолијом, а извршена су испитивања на опреми за штанцање равном{5}}пресом. Одређене су одговарајуће технике контроле, параметри и методе. Тестови су показали да је жигосање равном{8}}пресом, више-тачака, не{10}}једнако удаљено- позиционирањем постигло тачно поравнање шаблона са одступањем мањим од или једнаким 0,2 мм и да није било рупа од песка, мехурића или проблема са лепљењем плоче током штанцања.
Овај метод ефикасно решава технички проблем штанцања фолијом равног-пресе, више-тачака, не-једнако удаљеног-штанцања фолијом за једно позиционирање. Омогућава масовну производњу више-тачака, не-једнако удаљених-штампања једнократним-уживањем (електролитички алуминијум позициониран у црвено мачје око) за надограђени „Иуки (Хард)“ верзија 4-паковања нормалног распореда. У поређењу са процесом двократног позиционирања, ефикасност производње се скоро удвостручила.