


Неравнотежа штампарског мастила, пораст броја отпада
Када наша компанија користи Хеиделберг ЦД102 пресу за штампање у четири-боје, открили смо значајне абнормалности у 50% и 75% полутонских тачака магента плоче у области главног текста (Слика 1). Главне манифестације су увећане и неравномерно распоређене тачке, замућене слике и текст, приметне промене боје током штампања и значајно повећање потрошње воде машине. Ови проблеми доводе до очигледног бледења боја на отисцима, смањене засићености, губитка градације средњих тонова и приметног повећања стопе дефекта.
Узрок квара
Особље је прво проверило цилиндар покривача отиска и хватач улагача, потврђујући да је подмазивање нормално и да су покривач и хватаљка чисти и без нечистоћа. Међутим, када су проверавали притисак ваљака за бојење према плочи, открили су нестабилан притисак. Након систематског отклањања кварова, основни узрок квара је идентификован на следећи начин: лежиште ваљка са плочом пречника 80 мм на радној страни се заплело због недостатка подмазивања. Током рада машине, кућиште лежаја се ротирало синхроно са ваљком плоче, што је изазвало озбиљно хабање чашице лежаја (слика 2). Количина хабања је далеко премашила стандардни опсег, узрокујући дубоко хабање на површини уградње седишта лежаја.
Када машина ради у празном ходу, ваљак плоче пречника 80 мм може се релативно глатко кретати унутар чашице лежаја; међутим, током производње отиска, плочасти ваљак прво додирује ваљак за бојење у једном правцу, а након отиска долази у контакт и са ваљком за бојење и са плочом. Сваки пут када машина ротира један циклус, у тренутку када ваљак плоче додирне плочу, унутар истрошене чашице лежаја долази до неправилног тресања. Ова појава прво оштећује тачку за штампање, изазивајући замућене и изобличене тачке приказане на слици 1. Поред тога, дрхтање ваљка плоче у контакту са плочом такође изазива неправилне промене притиска између њега и ваљка за фарбање и између њега и плоче, што може лако да доведе до трагова мастила и равних трагова мастила - током штампе.
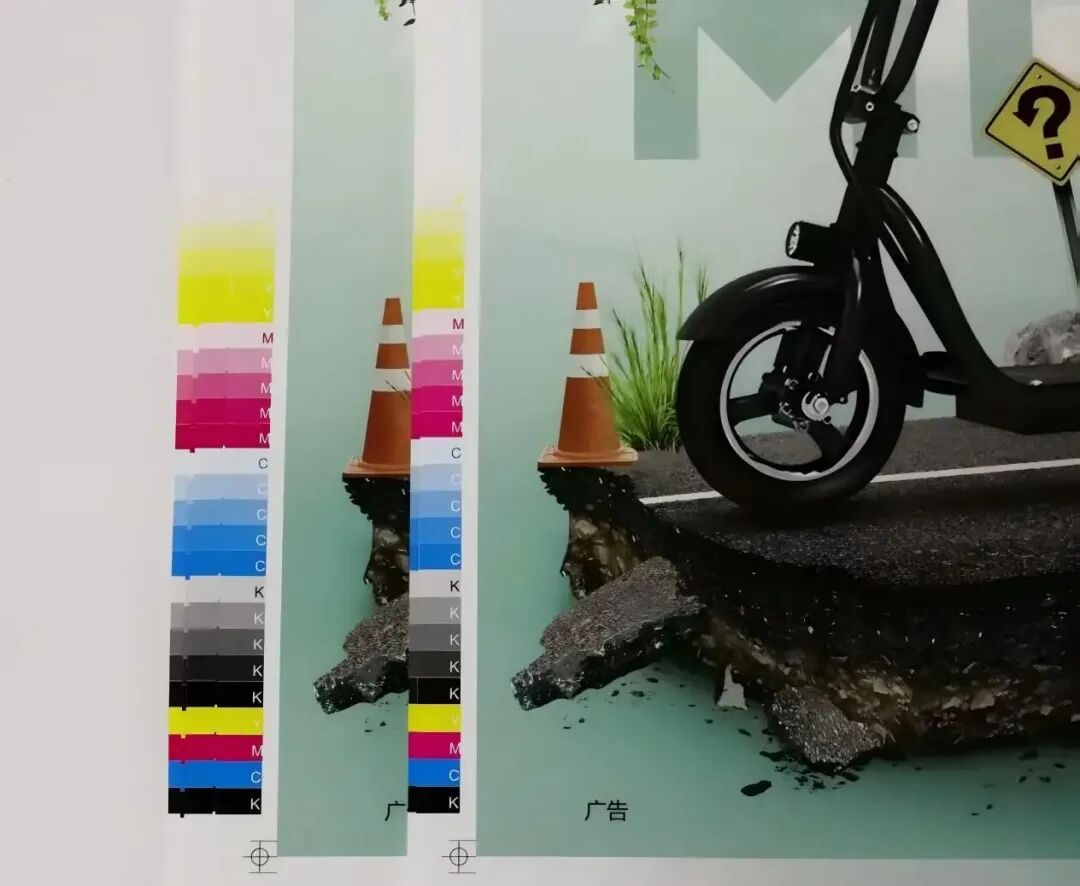
Слика 1 Проблематична штампа (лево) и прилагођена штампа (десно)
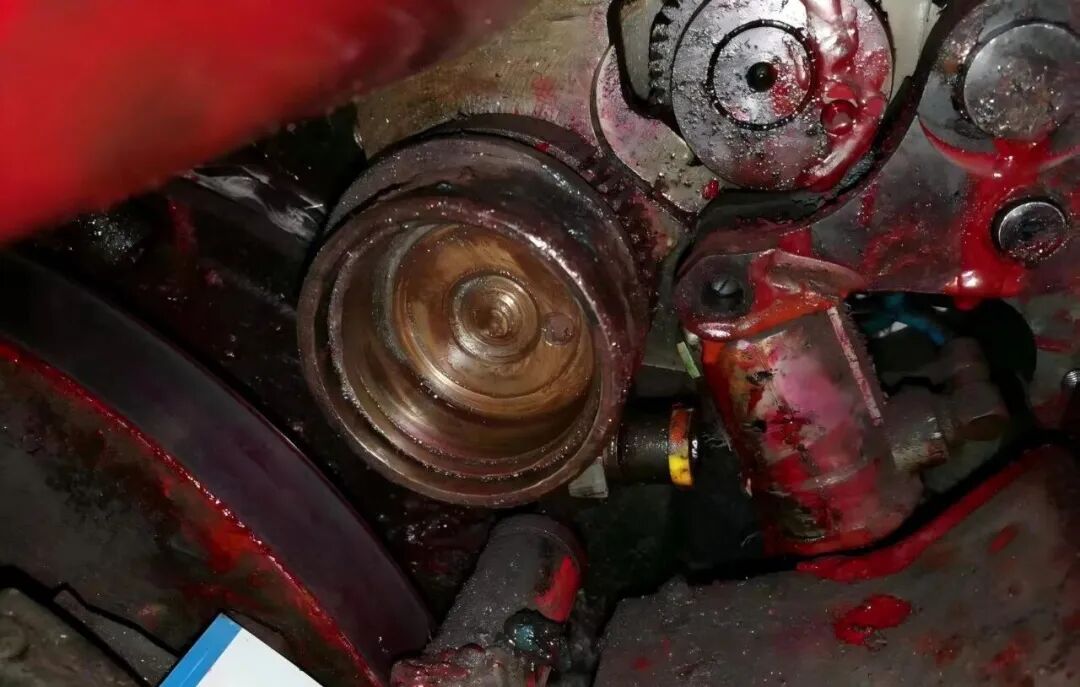 Слика 2 Стање хабања посуде осовине
Стандардизована процедура одржавања
Пошто се ваљак за форму углавном ослања на дистрибутивни ваљак за кретање и само редовно благо успорава када је у контакту са штампарском плочом, важно је да се стриктно придржавате стандарда на слици 3 при подешавању притиска штампања. Однос притиска између ваљка за форму и ваљка за дистрибуцију треба да буде 1 мм већи од притиска на штампарској плочи. Ако је притисак између ваљка за форму и плоче за штампање већи од притиска између њега и ваљка за фарбање, ваљак за форму ће се неправилно успоравати, узрокујући неравномеран пренос мастила, што доводи до прекомерне количине воде и мастила и на крају доводи до нестабилне боје мастила.
У стварној производњи, када особље проверава притисак ваљка за форму, обично се фокусира само на притисак између ваљка за форму и штампарске плоче, занемарујући притисак ваљка за бојење. Следи стандардизована процедура одржавања.
(1) Искључивање и чишћење: Искључите напајање и закључајте уређај помоћу ознаке, користите наменско средство за чишћење да бисте темељно уклонили филм мастила са површине ваљка и металне остатке унутар кућишта лежаја.
(2) Замена компоненти: Замените оригиналне фабричке компоненте лежаја (укључујући посуду/куглице/кавез лежаја). Пре инсталирања, морају се подвргнути ултразвучном чишћењу и прочишћавању азотом како би се обезбедила инсталација без-контаминације.
(3) Калибрација притиска: Користите Хеиделберг филм за испитивање притиска за калибрацију (као што је приказано на слици 3).
(4) Одредите стандарде притиска: Ширина линије мастила између ваљка за обликовање и ваљка за дистрибуцију треба да буде 4±1 мм; ширина контакта са плочом за штампање је подешена на 4-1мм.
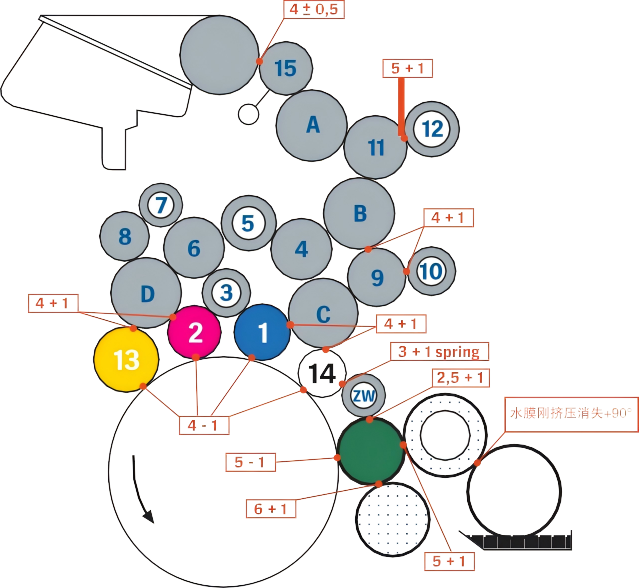
Слика 3 Стандардно подешавање притиска штампања
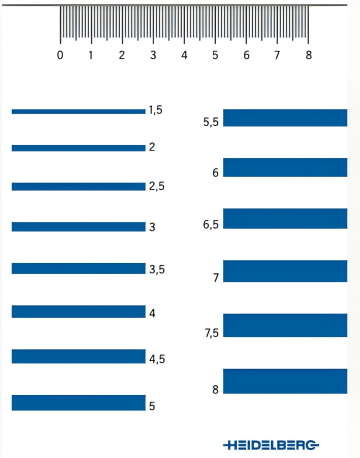
Слика 4 Хеиделберг филм стрес теста
Ефекат одржавања
Након стандардизованог одржавања, квалитет опреме и штампаних производа је значајно побољшан, а сви показатељи су се вратили у нормалне вредности:
(1) Вредност повећања излаза од 50% у магента верзији варира од 22%~45% пре одржавања до око 18% (у складу са захтевима повећања излаза од 17±3%).
(2) Глаткост градијента нивоа градијента од 75% густине тачака је повећана за 40% и нема очигледне промене боје током процеса штампања.
(3) Праћење података континуиране производње у трајању од 8 сати показује да је потрошња воде за штампање (након поправке неисправне јединице) смањена за 20%, а стопа отпада са 22% на 0,2%.
(4) Праћење стабилности опреме открило је да је током 72 сата непрекидног рада инфрацрвени термовизир показао да је температура плочастог ваљкастог лежаја стабилна у нормалном опсегу од 40±2 степена, и да није било абнормалног врха у анализи спектра вибрација.
Анализа проблема
01/ Дефекти у механизмима одржавања
Један од основних узрока овог квара је да постоје очигледни недостаци у механизму одржавања опреме, а релевантне операције крше захтеве упутства за одржавање опреме, који прописује да ваљак за мастило треба растављати сваког месеца, проверавати стање лежаја, додати уље за подмазивање и подесити притисак ваљка за мастило на стандардизован начин. Поред тога, током претходног одржавања, грешком су коришћени обични сензори уместо Хеиделберговог специјалног филма за откривање ширине трагова мастила, што је резултирало одступањем подешавања зазора од 2,2 мм, а притисак ваљка за мастило је грешком подешен на 6,2 мм (55% више од стандардне вредности), што је резултирало преоптерећењем лежаја.
Када је нормално удубљење гуменог ваљка 4мм, притисак је 18Н; Када удубљење достигне 6мм, притисак се повећава на 63,5Н, а када удубљење достигне 8мм, притисак је чак 149Н. Што је веће удубљење, брже се хабање опреме, већа је потрошња мастила и течности за влажење и одговарајуће повећање потрошње електричне енергије. Истовремено, прекомерни притисак ће довести до очигледног акумулације топлоте гуменог ваљка, веће температуре и широког удубљења, што ће нелинеарно повећати стварни притисак у процесу штампања, убрзавајући очвршћавање гуменог ваљка. Иако тврдоћа гуменог ваљка може повећати отпорност на корозију у одређеној мери, то ће значајно смањити капацитет преноса воде и мастила, повећати губитак мастила на опреми за штампање и хабање графике штампарске плоче. Стога, без утицаја на квалитет штампе, притисак гуменог ваљка треба смањити што је више могуће, а минималну вредност коју је навео произвођач треба задржати као оптималну.
02/ Добро обавите посао одржавања гумених ваљака
Свакодневно одржавање гумених ваљака треба да формира стандардизован процес, а притисак плоче треба проверити током дневне примопредаје; Током недељног одржавања, потребно је фокусирати се на проверу притиска ваљка плоче и ваљка за мастило, и добро обавити посао у одржавању ваљка за мастило плоче како би се осигурало да се увек одржава у релативно стабилном стању током производње.
Површина новог гуменог ваљка треба да буде неравна, а на додир је мало опор (слика 5), како би се обезбедио равномеран пренос воденог филма и мастила. У процесу-дуготрајне употребе, због сталног контакта са мастилом, течношћу за влажење и разним растварачима сваког дана, заједно са утицајем спољашње средине, тврдоћа новог гуменог ваљка обично ће се повећати након периода употребе, што је нормално стање. Ако су скупљање и стврдњавање гуменог ваљка лагани, карактеристике преноса мастила се могу одржавати одговарајућим подешавањем притиска.
Повећање тврдоће гуменог ваљка такође значи да су папирни прах од папирне вуне и оксидоване супстанце у раствору за влажење таложене на површини ваљка, формирајући очврснути филм. Овај стврднути филм се мора повремено уклањати (слика 5) како би се спречило да се настави да се стврдне и глазира, што може изазвати нестабилност у преносу мастила и преносу воде. Када се површина стврдне, прљаву супстанцу за застакљивање треба уклонити пастом за уклањање калцијума током одржавања.
Избор средства за чишћење је најважнији фактор у одређивању века трајања гуменог ваљка. Иако се лако испарљивим детерџентима лако уклањају стврднути седименти на површини, они ће такође узроковати скупљање гумених ваљака. Неправилна употреба средстава за чишћење ће такође довести до ширења, скупљања и деформације гумених ваљака, утицати на стабилност притиска између гумених ваљака, па чак и кородирати цевоводе, заптивне прстенове, машинску боју, па чак и гумене покриваче. Због тога треба изабрати воду за прање аутомобила на полу{3}}воденој-базини са ниским садржајем{5}}ВОЦ. Након одржавања, гумени ваљак треба да се врати на осећај новог гуменог ваљка да би се сматрао да је на месту. Не постоје пречице за одржавање и оно мора бити упорно.
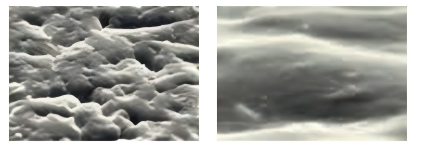
Слика 5 Површина новог гуменог ваљка (лево) и површина застакљеног гуменог ваљка (десно)
Кључ квалитета штампаних производа лежи у равнотежи између воде и мастила, а водени ваљак и ваљак са мастилом играју кључну улогу у одржавању ове равнотеже. У свакодневној производњи чести су различити проблеми квалитета узроковани неправилним подешавањем или хабањем гуменог ваљка. Због тога је неопходно редовно прегледати и тестирати гумене ваљке, као и редовно одржавање и подешавање површине ваљка, пречника и притиска како би се осигурало да је сваки ваљак у одговарајућем стању. Приликом прилагођавања опреме, процес треба да буде вођен подацима-и стандардизован, доприносећи високом-развоју индустрије.