


Како се носити са прљавим штампарским плочама
Баланс мастила{0}}воде је и основа и тешкоћа офсет штампе. Према мом схватању, кључ за-равнотежу воде је контрола воде. С једне стране, то укључује пропорције, температуру и циркулацију воде; са друге стране, захтева правилно подешавање система воде. Генерално, први је скоро статичан и не варира много, док је други динамичан, са много варијабли, што отежава савладавање, што често доводи до прљавог штампања.
Шта тачно узрокује прљаве отиске?
На основу практичног искуства, направио сам једноставну анализу, грубо подељену на: масне прљаве отиске, прљаве отиске због недовољне количине воде, прљаве отиске изазване малим притиском воденог ваљка, прљаве отиске услед одбијања воденог ваљка и прљаве отиске узроковане лошом дистрибуцијом воде воденог ваљка. Може се рећи да је већина њих узрокована неправилним подешавањем ваљка за воду. Стога ћу поделити неке од својих увида у комбинацији са два типична случаја са којима сам се недавно сусрео.
Прљави отисци узроковани лошом дистрибуцијом воде ваљка за воду
01 Појаве и решења квара
Када смо штампали корице уџбеника „Морал и право“, пронашли смо бледу, платнену-линеарну шару прљавштине на магента плочи, која је била релативно равномерно распоређена; цео образац је био скоро доследан од почетка до краја.
Намерно повећање количине воде мало је побољшало узорак прљавштине, али се није могло потпуно елиминисати. Очигледно, основни узрок није био повезан са количином воде. Пошто дизајн корица има светло плаву боју, са плавом и магентом која је прешла целу-страницу, штампање је било прилично изазовно. Након прелиминарног подешавања ваљака за воду-од стране оператера штампе, проблем са прљавштином није показао побољшање. Стога смо почели да сумњамо на друге узроке:
Да ли је квалитет раствора за влажење без алкохола{0}}нестабилан?
Да ли ваљак са мастилом има удубљења?
Да ли је ваљак за мастило калцификован?
Низ знакова питања нас је оставио на губитку, а неке колеге су постале нестрпљиве, мислећи да је квалитет производа прихватљив и да не треба да се испитује.
Као што је познато, да би се унапредиле оперативне вештине, мора се научити континуирано анализирати и решавати проблеме у свакодневном раду, посебно тешке, и никада не сме олако одустати.
На основу овог уверења, поново-прегледали смо ваљке за мастило један по један, пажљиво подесили -контактни ваљак плоче, међуваљак и цилиндар плоче, али нисмо нашли очигледне абнормалности.
Касније смо фокус пребацили на систем воде. Раставили смо ваљак за дозирање и користили методу „траке мастила“, откривши да је притисак од ваљка за воду плоче на посредни водени ваљак мањи од траке мастила од 2 мм, што је очигледно било недовољно. Додали смо притисак на оба краја, омогућавајући да трака мастила достигне 7 мм.
Након поновног покретања преса, квар је нестао. Штампани магента екран је био веома чист и гладак, а боја мастила је у основи остала стабилна.
02 Анализа квара
Са путање мастила: Поновљено кретање и нивелисање мастила преко посредничког ваљка не може да произведе трагове прљавштине попут свиле или конца.
Са водене путање: Током штампања, ако недовољно воде узрокује прљавштину, манифестација је обично локализована, почевши од подручја довода, при чему се задњи део скоро никада не запрља. У овом тренутку, једноставно повећање воде на одговарајући начин решило би проблем.
Јасно је да овај квар није био само због недовољне количине воде, већ је имао сложеније узроке. Да разјаснимо, потребно је пажљиво анализирати пренос система воде (као што је приказано у наставку).
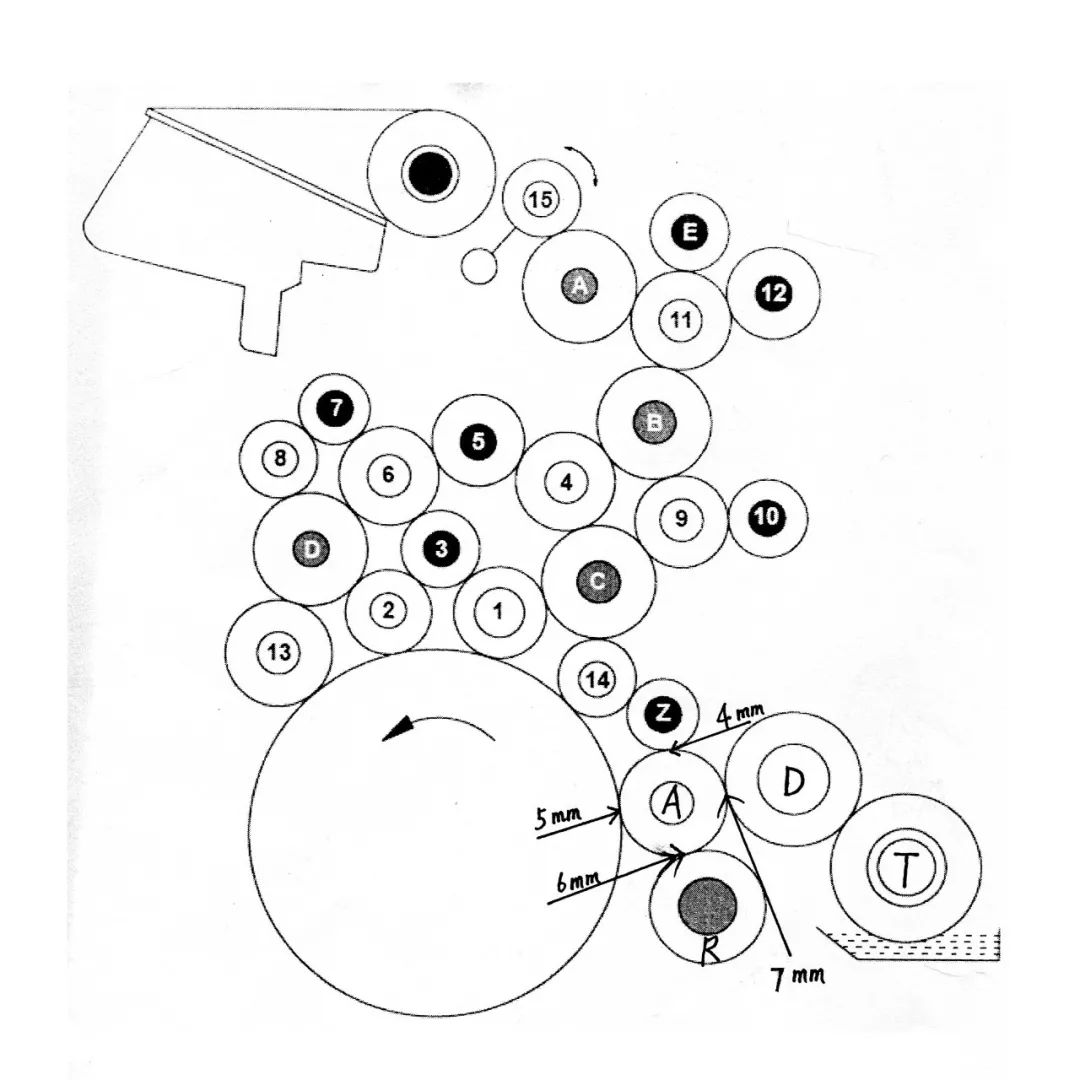
Ваљак са фонтаном (Т), дозирни ваљак (Д) и ваљак за фонтану{0}} окренут према плочи (А) доводе воду до штампарске плоче равномерном брзином, док се само осцилујући ваљак (Р) креће напред-назад у малим амплитудама.
Кључ за горњу грешку је у томе што када је притисак између -точића окренутог према плочици и осцилирајућег ваљка значајно низак, рад плочастог-точног ваљка се скоро ослања на ротацију цилиндра плоче да би га покренуо, што доводи до тога да водени филм примљен на површину плоче није равномерно распоређен осцилирајућим ваљком. Стога, одштампане тачке изгледају веома правилно, показујући плитку, текстурирану пругу која је прљава од почетка до краја.
Прљава плоча узрокована вибрацијом ваљка
01 Појаве и решења квара
Током одређеног процеса штампања, откривено је да магента група често необјашњиво има трагове прљавштине око 10 центиметара од ивице хватаљке, као што је приказано на слици испод.
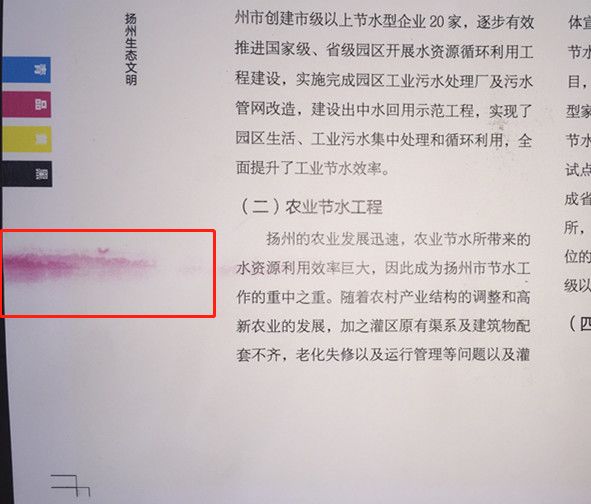
Након истраге, сазнало се да се ова ситуација дешава већ неколико дана. Намерно смо успорили машину и повећали проток воде, због чега је ефекат био једва прихватљив. Међутим, покретање машине у тако несигурном стању није-дугорочно решење и неопходно је што пре пронаћи узрок.
Након пажљивог посматрања, открили смо да је лежај осовине ваљка пригушног ваљка ове групе боја имао очигледне вибрације, и у почетку смо посумњали да би ваљак могао вршити превелики притисак на плочу. Затим смо зауставили машину ради прегледа, који је показао да је све нормално.
Да ли је шраф за причвршћивање негде могао да се олабави?
После провере, све је било нормално.
Да ли је потпорна шипка хидрауличног цилиндра олабављена?
Ручним гурањем полуге цилиндра, открили смо да је шипка лабава. Јер када је цилиндар у нормалном радном стању, немогуће је лако ручно померати шипку напред-назад. Из овога смо закључили да заптивка цилиндра пропушта ваздух, спречавајући стабилан рад пригушног ваљкастог лежаја. Стога смо одмах заменили цилиндар и проблем је решен.
02 Анализа квара
У горњој грешци, положај прљаве плоче био је на врху ивице хватаљке. Када је брзина машине успорена, вибрација ваљка се постепено смањивала, а појава прљаве плоче се побољшала. Ово се потпуно разликује од прљавих тањира са којима се често сусрећемо због недовољне количине воде.
Узроци вибрација ваљка, осим цурења ваздуха из цилиндра, укључују многе факторе:
(1) Претерани притисак ваљка на плочу;
(2) хабање ваљкастог лежаја, што изазива колебање;
(3) Лоше пристајање између краја осовине ваљка и лежишта лежаја, што доводи до њихања;
(4) Олабављени или отпали завртњи за причвршћивање;
(5) Лоша прецизност обраде ваљка, што доводи до-за-заобљености.
У стварној производњи постоји много других разлога за прљаве тањире, а то није нужно узроковано недостатком воде. Ако оператер погрешно повећа довод воде, то ће неизбежно изазвати неравнотежу између мастила и воде, што ће довести до низа проблема. Стога, само истинским овладавањем правилним подешавањем и употребом система воде за офсет пресу може се заиста контролисати кључ за{2}}равнотежу воде и постићи боље штампане производе.