


Четири једноставна корака за креирање мастер плоче са два холографска ласерска узорка!
Ласерски материјали за паковање против-ласерског паковања се широко користе у паклицама цигарета, паковањима вина, кутијама пасте за зубе, козметици, паковањима лекова и другој амбалажи, као и рекламирању, албумима, украсима и другом штампаном материјалу због својих функција против -фалсификовања, као и сјајних других динамичких ефеката,3Д или шара. Ова врста паковања има тренутни ефекат на елиминисање фалсификованих и лоших производа, као и на промоцију и промоцију производа. Истраживање и развој нових производа ласерских амбалажних материјала против-фалсификовања фокусира се на нове производе са холографским ласерским филмом, а кључ истраживања и развоја је развој и производња холографских ласерских плоча са различитим шарама, новина и високог квалитета.
Због високе цене -опреме за израду холографских ласерских плоча високог нивоа- и недостатка технологије израде холографских ласерских плоча високог нивоа{3}}, високо-израда холографских ласерских плоча високог квалитета је веома тешка, а на тржишту постоји неколико одличних плоча, а узорак холографских ласерских плоча је релативно нови (8000 мм изнад производних плоча) (8000 мм изнад) ограничења. Имајући у виду недостатке у постојећој технологији, развили смо ласерски мастер производни метод са два узорка холографских ласерских плоча у исто време и предложили решење, односно коришћење постојеће плоче за суперпонирање шара две холографске ласерске плоче на једној плочи на персонализован начин производње и развој нове верзије.
Главни принцип овог техничког решења
Да бисте изабрали одговарајући филм за премазивање, прво употребите тврдо{0}}пресовану-машину за ливење једне плоче да бисте изабрали верзију са релативно дубоком дубином жлеба интерферентне траке холографске ласерске плоче за једно изливање. Затим користите машину за ливење шавова са двоструким-пресом да изаберете холографску ласерску плочу са релативно малом дубином жлеба интерферентне траке за секундарно обликовање. Пошто дубина жлеба интерферентне траке код холографске ласерске верзије другог калупа није тако дубока као код првог калупа, а жлеб интерферентне траке првог калупа не може бити потпуно покривен, тако да ће на филму бити два пута обликована два узорка ласерске плоче.
Обликовани филм се директно саставља, обликовани информациони слој је окренут ка споља, а затим се златна никлована плоча претвара у златну никловану плочу кроз сребро и електроформирање, а ласерска главна плоча са два узорка холографске ласерске плоче може се направити истовремено.
Специфичан план имплементације
Изаберите двоструко-превучени-превучени филм са добрим изравнавањем премаза и премаз који се не може лако одлепити, без проблема са бојењем на површини премаза, а премаз треба да буде обликован са добрим сабијањем, великом светлином, а хладна област обликованог двоструко-пресованог шава без плоча није очигледна.
Пре свега, користите тврдо{0}}прешану једну- машину за обликовање једне плоче да бисте изабрали верзију са релативно дубоком дубином жлеба интерферентне траке холографске ласерске плоче за изливање како бисте осигурали да се збијеност пробије и да не може бити проблема као што су ломљење, бељење и цветање. Затим користите машину за дупло-пресовање без плочастих шавова са бољим ефектом хладне зоне калупа и изаберите холографску ласерску плочу са релативно малом дубином жлеба интерферентне траке за секундарно обликовање. Пошто дубина жлеба интерферентне траке на холографској ласерској плочи која је обликована по други пут није тако дубока као код првог калупа, жлеб интерферентне траке првог калупа не може бити потпуно покривен, тако да ће на филму два пута изливене холографске ласерске плоче, као што је приказано на слици 1.
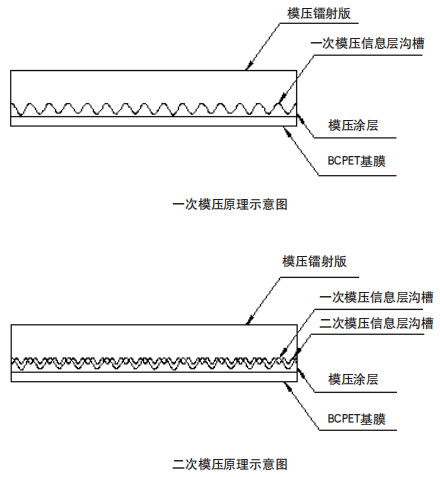 Фиг. 1 Шематски дијаграм процеса узорка две холографске ласерске плоче у исто време
Релативна осветљеност прве и друге лајсне може се подесити подешавањем температуре плочастог ваљка другог калупа. Филм који је обликован по други пут није алуминијумизован и директно се шаље у радионицу композита за спајање са стакленим картоном, а обликовани информациони слој је окренут ка споља, што треба да обезбеди равност површине композита како би се избегле абразије, огреботине и други проблеми. На крају, изаберите и исеците комад композитног папира већи од једног тврдог-утиснутог обима плоче, проверите да ли на површини има недостатака и посребреног слоја. Након посребрења, врши се електроформирање и може се направити потребна ласерска матична плоча са два узорка холографских ласерских плоча, а специфични кораци су следећи.
(1) Изаберите двоструко-превучени-филм са добрим изравнавањем премаза и премаз није лако отпасти, без проблема са бојењем на површини премаза, а премаз треба да се обликује са добрим сабијањем, релативно великом осветљеношћу, а ефекат ливеног двоструко-прешаног хладног шава је бољи. Премазивање и изравнавање унапред-обложеног филма да би се олакшала производња премаза и бољи ефекат обликовања; Премаз није лако одлепити да би се олакшао процес прављења филма и процес мешања, као и процес посребрења и окретања. Двоструко -превучени- филм може избећи проблем бојења на површини премаза, а такође има и добар ефекат обликовања. Генерално, бира се ласерски премаз за гравурски трансфер или композитни ласерски премаз погодан за двоструко{10}}пресовање без шавова плоча, што захтева добро формирање филма и релативно добру адхезију.
Премаз премаза треба да има одличне перформансе обликовања, добро сабијање и високу осветљеност; Поред тога, премаз треба да има одличне перформансе ливеног двоструко-прешаног филма без плочастих шавова, са добрим прелазом у хладној зони и без очигледне црне сенке у хладној зони. Само одабиром високо-квалитетних ласерских премаза можемо постићи добре резултате и направити боље распореде ласера.
(2) Прво, употребите тврдо-пресовану-машину за калуповање са једном плочом за калуповање једном и изаберите верзију са релативно дубоком дубином жлебова интерферентних трака на холографској ласерској плочи. Затим користите машину за двоструко-пресовање без плочастих шавова за секундарно обликовање и изаберите верзију са релативно малом дубином жлеба интерферентне траке на холографској ласерској плочи. Подешавањем температуре ролне плоче другог калупа, подешава се релативна осветљеност првог и другог калупа.
У првом обликовању, машина за ливење са једном -пресовањем- плочама се користи за калупљење, због високе тврдоће гуменог ваљка за калупљење, може да достигне Схоре Д класу, притисак обликованог гуменог ваљка је већи, који може да достигне 50 ~ 60 кг/цм2, што може да обезбеди бољи степен сабијања, релативно дубоку дубину ласерског отиска, и утискивање ласерског отиска. информациони премаз за калуповање, тако да се у потпуности не уништи информациони слој првог калупа током другог обликовања. Када бирате, потребно је да изаберете верзију са релативно дубоком дубином жлеба траке за интерференцију холографске ласерске верзије, као што је ласерски узорак са дубином жлеба интерферентне траке већом од 2У или верзија са малом сочивом. Круг плоче ваљка са тврдом пресованом плочом треба изабрати што је више могуће, што је погодно за максимизирање величине правца размака плоча током израде плоча, што такође одређује величину спецификације за израду нове плоче, а генерално је потребно одабрати ваљак плоча са обимом плоче већим од 620 мм, што може бити погодно за већину спецификација производа.
У другом обликовању, машина за ливење без плоча са двоструким притиском са бољим ефектом хладне зоне може да обезбеди да нема шавова плоча и очигледних тамних области, како би се обезбедило да нема шавова плоча и очигледних сенки у току недеље од тврдог пресовања плоче и да би се осигурало да ефекат нове холографске ласерске плоче и величина обима плоче буду максималног смера. Двострука- машина за пресовање без плоча за шавове припада средњој преси, а тврдоћа ролне је 95~98 степени (Схоре А класа), што је ниже од тврдоће гуменог ваљка за тврдо пресовање. Притисак обликовања је око 25 ~ 30 кг/цм2, што је ниже од притиска гуменог ваљка за тврдо пресовање, а степен збијања ће бити гори од оног код тврде пресе. Поред тога, изабрана је холографска ласерска верзија са релативно малом дубином жлебова за ивице интерференције, као што је верзија светлосног стуба са високом тачком од 400 тпи{11}} или обична ласерска верзија.
Подесите температуру плочастог ваљка другог калупа да бисте подесили степен сабијања другог калупа. Што је виша температура плочастог ваљка другог калупа, то је боље сабијање и већа је светлост ласерског узорка. У исто време, жлеб интерферентне траке холографске ласерске верзије првог калупа је више оштећен другим калупом, а осветљеност ласерског узорка првог калупа је релативно ниска. Напротив, сјај ласерског узорка првог калупа је релативно висок. Релативна осветљеност, угао, положај итд. два-временски обликованог ласерског узорка може се индивидуално дизајнирати и подесити температуром обликовања и плочом за сечење и операцијом калупа.
Технички ефекти и предности
С обзиром на проблем да на тржишту постоји неколико одличних верзија и да је шаблон холографске ласерске верзије релативно јединствен, постојећа верзија се може користити за израду узорка две верзије холографске ласерске верзије на једној плочи кроз секундарно обликовање и суперпозицију у персонализованом производном методу како би се развила нова верзија.
Ова шема превазилази недостатке и недостатке постојеће технологије и опреме, иновира технологију производње ласерских плоча са два узорка ласерских плоча у исто време, и решава проблем неколико одличних плоча на тржишту, а узорак ласерске плоче је релативно јединствен. Његове предности су у томе што се постојећа верзија може користити за преклапање шаблона две верзије на једну плочу како би се развило више нових верзија; друго, разне ласерске плоче се могу персонализовати како би се обезбедило више простора за ласерско паковање и дизајн штампе; Треће, развој технологије израде плоча у овој методи није тежак, висока ефикасност и ниска цена.
Овим начином израде плоча могу се развити персонализованије плоче према потребама дизајна. Ова технологија се такође може користити за комбиновање различитих метода наметања како би се извршило више комбинација процеса израде ласерских плоча како би се задовољили различити захтеви купаца, развило више производа за ласерско паковање, генерисало веће економске користи и убризгало нови подстицај у индустрију шареног паковања.