


Практични{0}}Водич за поправљање дефеката холографског ласерског утискивања на паковању цигарета
Холографски ласерски папир за картице, захваљујући својим јединственим динамичким оптичким ефектима и изванредним -перформансама против фалсификовања, широко се користи у храни, медицини, дувану, алкохолу и врхунским- поклонима, као што је приказано на слици 1. Ова технологија користи процес ласерског холографског утискивања за прецизан пренос микро-нано слика на структурираној површини филма холо папира. У комбинацији са поступком алуминијумског премаза за стварање металног сјаја, паковање представља шарени, тродимензионални визуелни ефекат-под природним светлом.
Пошто процес холографског ласерског утискивања укључује више корака као што су фотолитографија и ласерско утискивање са вакуумским алуминијумским премазом, на производњу могу лако утицати својства материјала, подешавања опреме и фактори околине, што доводи до проблема са квалитетом као што су замућене слике, неусклађени обрасци и растегнути или изобличени дизајни. Овај чланак систематски разматра кључне тачке контроле квалитета за папир за холографске ласерске картице и предлаже оптимизацију параметара и решења за онлајн инспекцију за уобичајене дефекте у процесу холографског ласерског утискивања, са циљем да пружи теоријску подршку и практичне смернице за побољшање приноса и смањење трошкова производње.
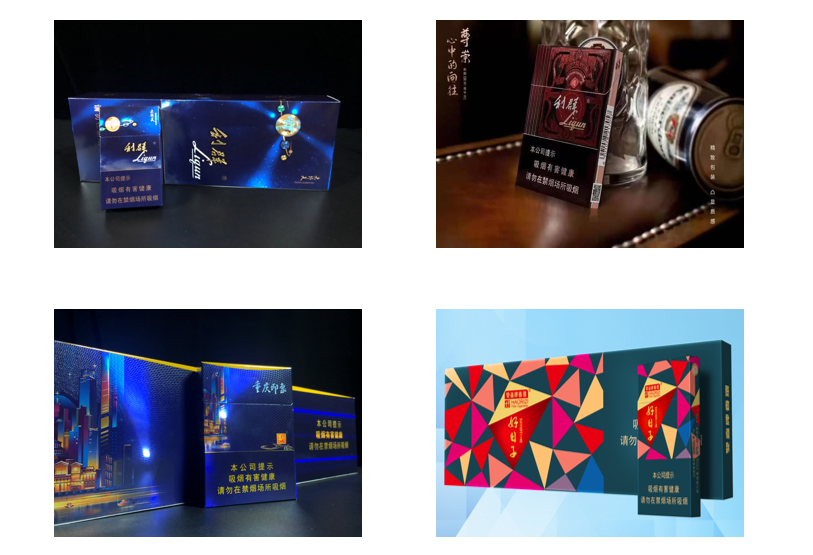
Слика 1 Ефекат примене ласерског картона у паковању цигарета
Кључне тачке за контролу квалитета холографског ласерског утискивања на картону
Због оптичких и материјалних својстава ласерског картона, као и подешавања опреме и фактора околине, тешко је пратити и контролисати квалитет производа током процеса утискивања, што чини дефекте ласера вероватнијим. Да би се обезбедио доследан квалитет у истој серији или чак различитим серијама ласерских производа, смањио отпад ласерског филма и смањили трошкови, мере контроле квалитета треба да се примењују у више фаза, као што је приказано на слици 2.
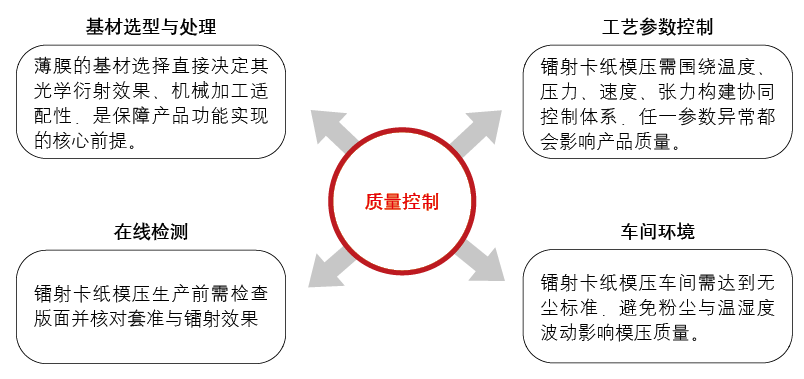
Слика 2 Кључне тачке за контролу квалитета у процесу обликовања папира за холографске ласерске картице
01/ Избор подлоге и третман
Тренутно, већина ласерског картона на тржишту користи БОПЕТ (биаксијално оријентисан полиестер) филм као основни филм. У поређењу са БОПП (биаксијално оријентисаним полипропиленским) филмом, БОПЕТ има релативно већу густину и нуди одличну хемијску отпорност, отпорност на топлоту, отпорност на абразију, отпорност на влагу и воду и прилагодљивост за секундарну обраду. Пошто БОПЕТ фолије имају високу адсорпцију на површини, пажња се мора обратити на прашину и друге нечистоће током складиштења. Додатно, да би се спречило деформисање филма услед температуре околине, температура и влажност током складиштења у складишту треба да буду умерене.
Квалитет филмског премаза директно утиче на квалитет и ефекат након обликовања, тако да током процеса премаза, дебљину премаза треба на одговарајући начин контролисати на 2 ~ 3 μм. Обично коришћени керамички анилокс ваљак има број ока од 150 месх, рупу у облику саћа од 60 степени и стране у облику слова У; Ако користите металне анилокс ваљке, број мрежа треба да буде 150~160 месх, а суву количину премаза треба контролисати у опсегу од 1,0~2,0г/㎡ када је садржај чврсте материје течности материјала 16%. Међу њима, метални анилокс ваљци имају предности као што су ниски почетни трошкови набавке, кратки циклуси обраде и практично одржавање, али су њихова отпорност на хабање, прецизност штампања, отпорност на корозију и термичка стабилност релативно слаби; Керамички анилокс ваљци се истичу по отпорности на хабање, прецизности преноса мастила, отпорности на корозију и дуготрајној-стабилности, што их чини погодним за велике{13}}сцене финог штампања. Међутим, они имају недостатке као што су високи почетни трошкови набавке и дуги циклуси обраде.
02/ Контрола параметара процеса
Током процеса обликовања, фактори производње као што су температура, напетост, притисак и брзина су укључени, од којих сваки има одлучујући утицај на квалитет готовог филма. Због тога се током производње морају извршити фина подешавања према стварним условима производње, са опсегом подешавања приказаним у табели 1.
Табела 1 Табела параметара процеса калуповања
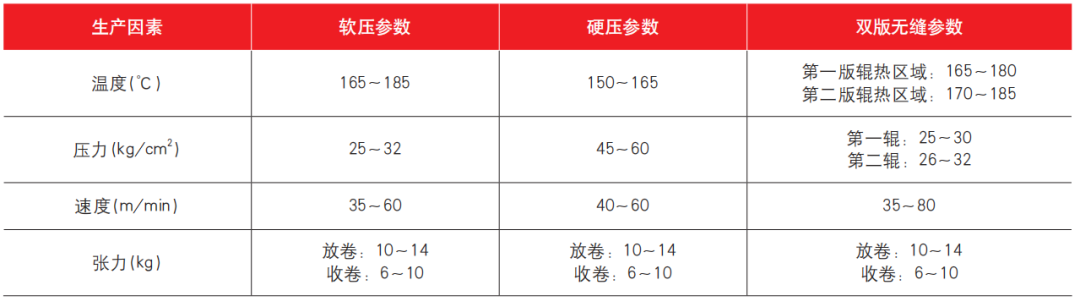
За процес холографског обликовања, температура, брзина, притисак и напетост нису независни параметри, већ „систем контроле сарадње“ формиран око прецизне репликације микро-нано структура, обезбеђујући стабилан рад филма и балансирајући ефикасност производње. Свако подешавање или промена било ког параметра ће покренути одговарајуће промене других параметара. Превисоке температуре могу проузроковати ломљење премаза, сагоревање плоча и печење, што резултира замућеним ласерским графичким и текстуалним ефектима; Ако је температура прениска и није достигнута тачка омекшавања смоле, премаз неће омекшати, трансфер микро-нано структуре ће бити непотпун, а ласерски ефекат ће бити слаб. Прекомерни притисак изазива деформацију филма и оштећење ваљка плоче; Ако је притисак пренизак, слика и текст можда неће бити у потпуности одштампани. Ако је брзина пребрза, то може да изазове замућене слике и текст, лепљење плоче или замршеност филма; Ако је брзина сувише мала, филм ће се деформисати услед топлоте, променити боју и смањити отпорност на хабање. Прекомерна напетост изазива деформацију филма, смањена физичка својства, па чак и пуцање арматуре; Ако је напетост прениска, филм ће клизити и наборати се, директно утичући на ефекат ласера. Стога, ова четири фактора заједно одређују ефикасност „контроле затварања филма“.
03/ Онлине тестирање
Пре производње калупа, менаџер машине, ИПКЦ и техничко особље морају да спроведу само{0}}инспекцију, међусобну инспекцију и патролну инспекцију. Пре покретања машине, уверите се да на површини ваљка са плочама нема страних материја; Након укључивања, комад изливеног ласерског филма мора бити уклоњен, позициониран и регистрован са филмском плочом, а ефекат холографског ласера се мора проверити како би се осигурало да испуњава захтеве корисника. Ако дође до одступања, брзину и напетост треба одмах подесити како би се спречило осипање филма. Производња се може наставити тек након потврде да нема проблема.
Током процеса производње машине за калупљење, стробоскоп треба користити сваких 10 ~ 15 минута да проверите или успорите да бисте проверили квалитет производа. За производе пуног{3}}формата, усредсредите се на проверу квалитета њиховог изгледа да бисте проверили проблеме као што су цурење под притиском или беле тачке; За позиционирање производа посебну пажњу треба обратити на деформацију филма. Ако се пронађу било какви проблеми, потребно је брзо извршити прилагођавања. Након сваке промене ролне, ваљак са плочама треба обрисати како би се спречило да прашина падне и изазове дефекте у калупу.
04/ Радионички амбијент
Током{0}}брзине рада, филм упија честице прашине и влагу из околине, што индиректно утиче на квалитет калупа. Да би се осигурало да производно окружење испуњава стандарде -без прашине и праха-, запослени морају прво да прођу кроз просторију са ваздушним тушем пре уласка у радионицу како би уклонили прашину са својих тела. Велике флуктуације у температури и влажности могу изазвати деформацију филма или чак променити унутрашња својства. Према томе, радионица за обликовање треба да одржава релативно стабилно радно окружење, са температуром од 20 ~ 25 степени и влажношћу од 55% ~ 65%.
Уобичајени проблеми квалитета и решења у процесима обликовања папира за холографске ласерске картице
На процес обликовања папира холографске ласерске картице утиче више фактора као што су својства материјала, параметри опреме и услови околине, што доводи до недостатака у квалитету. На основу стварних услова производње, сумирани су узроци, карактеристике и циљана решења за четири типа кључних проблема квалитета, балансирајући између практичности и оперативности.
01/ Холографски текст и информације о слици су генерално замућене
Готове слике и текст немају јасну текстуру, недостају 3Д ефекти и тродимензионални осећај-, а под микроскопима велике-микроскопе, микро/нано структуре можда неће бити у потпуности попуњене. Ови недостаци су углавном узроковани четири кључна фактора:
(1) Недовољна температура. Премаз није достигао температуру омекшавања, има слабу течност и не може да испуни дубоку микроструктуру ласерске плоче.
(2) Pressure too low. Insufficient filling driving force, especially affecting 3D graphics and text at depths >0.5μm.
(3) Превелика брзина. Време контакта између филма и ласерске плоче је < 0,08с, а микро-нано структура се одваја пре него што се пуњење заврши.
(4) Контаминација плесни. Микро-нано структура ласерске плоче блокирана је прашином и талозима филма, што онемогућава пренос слика и текста.
Потребне су прецизне мере да би се решили горе наведени узроци:
(1) Одговарајуће повећајте температуру ваљка за плочу да бисте постигли висок проток у основном филмском премазу, обезбеђујући потпуно пуњење дубоке микроструктуре ласерске плоче.
(2) Повећајте притисак између плочастих ваљака да бисте у потпуности утиснули графичке информације ласерске плоче на основни филм са довољном погонском силом, посебно погодним за 3Д графику и текст са дубином > 0,5 μм.
(3) Смањите брзину одмотавања и премотавања, продужите време контакта између основног филма и плочастих ваљака и обезбедите потпуну репликацију микро- и нано структура.
(4) Пре ламинирања, темељно прегледајте ласерску плочу да бисте били сигурни да нема пропуста и да су слике и текст јасни. Одмах обришите површину да бисте уклонили прашину и наслаге, спречавајући структурну блокаду.
02/ Делимично непотпуне слике и текст
Феномен готових производа који показују хоризонталне и вертикалне фиксне траке или недостају графике у областима ивица док друге области остају нормалне углавном је узрокован четири кључна фактора:
(1) Ненормално стање ваљка за притисак, које се манифестује као избочење у средини ваљка које узрокује бочне празнине или одступање лево{1}}десног паралелизма веће од 0,02 мм, што доводи до неравномерног контакта ламинације.
(2) Неправилна контрола температуре, са аксијалним температурним одступањем притисног ваљка преко 3 степена, недовољно омекшавање филма у областима ниских{2}}температура, немогућност потпуног преноса графике и текста.
(3) Хабање калупа: локалне микро-нано структуре ласерске плоче се троше услед дуготрајног-ламинирања, што утиче на тачност репликације графике и текста.
(4) Неравнотежа у подешавању напетости, недовољна напетост ивица широког филма, што узрокује локални лажни пад притиска.
Да бисте решили горенаведене узроке, треба следити следеће процедуре: Прво, прегледајте ласерски панел да бисте потврдили да ли недостају отисци или локално хабање, и одмах обришите и очистите све пронађене мрље; Затим проверите равност притисних ваљака, проверите да ли има испупчених дефеката и истовремено проверите температурну проводљивост потисних ваљака и радни статус система преноса да бисте обезбедили уједначеност температуре и стабилност опреме; Ако се након претходног прегледа не утврде абнормалности, утврђује се да је тело потисног ваљка истрошено и деформисано, а потисни ваљак треба одмах заменити како би се повратила тачност притискања и решио проблем недостајуће графике и текста.
03/ Графичко истезање и деформисање
Димензионалне разлике између слике и текста готовог ласерског филма и димензија дизајна, и уочено повећање микро-периода текстуре под великим увећањем, углавном су узроковане три главна фактора:
(1) Прекомерна контрола напетости. Уздужна напетост прелази границу еластичности филма, изазивајући истезање и деформацију филма, што заузврат мења димензије графичког текста.
(2) Поставка температуре је превисока. На пример, када температура обраде ПЕТ филма пређе 230 степени, филм постаје претерано омекшан, узрокујући да се молекулски ланци растежу под спољним силама, што резултира абнормалним графичким димензијама и микро-димензијама текстуре.
(3) Неравнотежа у усклађивању брзине. Брзина намотавања је већа од брзине филма, стварајући затезну силу на филму, узрокујући уздужно истезање и на крају резултирајући димензионалним одступањима између слика и текста.
Да би се отклонили горе наведени узроци, могу се предузети следеће циљане мере:
(1) Смањите уздужну напетост током обраде филма, обезбеђујући да се вредност напетости задржи у границама еластичности филма како би се спречила графичка деформација узрокована прекомерним истезањем.
(2) Одговарајуће снизите температуру потисног ваљка; на пример, температура обраде ПЕТ филма треба да се одржава испод 230 степени да би се спречило прекомерно омекшавање филма и истезање молекуларног ланца.
(3) Подесите брзину намотавања и одмотавања како бисте осигурали да брзина намотавања одговара брзини кретања филма, елиминише напетост узроковану разликама у брзини, избегава уздужно истезање филма и гарантује тачност димензија графике и текста.
04/ Неусклађеност текста и слика
Неусклађеност између холографских графичких и текстуалних информација и других ознака на филму, нетачно угњежђивање или неусклађеност између слојева више-холографских слојева углавном произилазе из три типа проблема:
(1) Неусклађеност филма. Нестабилна напетост узрокује неуједначену силу на фолији, или одступања у паралелизму притисног ваљка, што све може узроковати бочно одступање филма и узроковати графичко неусклађеност.
(2) Одступање позиционирања калупа. Ако су ласерска плоча и притисни ваљак слабо повезани, ласерска плоча је склона померању положаја током процеса обликовања, што резултира нетачним позиционирањем слике и текста.
(3) Флуктуације брзине. Брзина филма варира између брзе и споре, ометајући вертикалну синхронизацију потискивања текста и слике, узрокујући неусклађеност.
Да бисмо одговорили на горе наведене разлоге, потребно је прво упоредити филм са узорцима да би се тачно измерило одступање, а затим применити циљане мере:
(1) Ако је у питању бочно одступање, подесите стабилност брзине филма да бисте елиминисали утицај флуктуација брзине, док оптимизујете температуру ваљка како бисте побољшали неусклађеност филма.
(2) Ако се ради о уздужном одступању, фокусирајте се на подешавање напетости филма како бисте осигурали стабилност затезања и избегли уздужно одступање узроковано флуктуацијама напетости.
(3) Ако је одступање позиционирања калупа случај, поново-поправите пристајање између ласерске плоче и притисног ваљка, исправите паралелизам ваљка и решите проблем нетачног позиционирања на извору, обезбеђујући тачност процеса угнежђења холографске графике.
Резиме и Оутлоок
У будућности, процес обликовања папира за холографске ласерске картице може постићи напредак у материјалима, процесима и заштити животне средине: са стране материјала, развити и користити више обновљивих и биоразградивих супстрата, развити танке филмове високе{0}}и побољшати њихову компатибилност са процесима обликовања; Оптимизујте ливене ваљке и опрему велике{1}}брзине широке{2}}ширине у процесу да бисте побољшали-ефикасност производње великих размера; За заштиту животне средине користе се премази на бази воде, УВ-ЛЕД премази и други материјали са ниском емисијом ВОЦ. Ова технологија, која интегрише оптику, материјале и штампарску уметност, еволуирала је на путу који не само да доноси визуелне иновације и индустријски напредак, већ и обогаћује димензије људске перцепције и изражавања света на јединствен начин.
Истражујући могућности процеса холографског ласерског обликовања папира за картице, овај чланак се само дотиче површине овог огромног поља, и мора се признати да актуелна истраживања и даље имају ограничења. Било да се ради о открићима у науци о материјалима, продубљивању еколошки прихватљивих процеса или беспрекорној интеграцији са интелигентним дигиталним системима, све то захтева дубље и интердисциплинарније истраживање.