


Дубоко штампана кутија цигарета 'Фуронг (Софт Ред)'
Успостављањем и имплементацијом кинеског система надметања за паковање дувана, домаћа индустрија паковања цигарета постепено је пала у дилему „сваки потез мора пасти“. Више од десет година, профитна маржа индустрије наставља да се компресује, а садашње пословање дуванских штампарских предузећа хода по танком леду, и они се суочавају са дилемом губитка ако не буду опрезни. У том контексту, многа велика приватна предузећа у Кини су сукцесивно одбацила свој посао штампања паклица цигарета и окренула се развоју нових тачака економског раста. Истовремено, да би опстала у пукотинама на тржишту, поред континуираног јачања унутрашњег смањења трошкова и повећања ефикасности, компанија је наставила и стратегију „сваки потез мора бити спуштен“ на линку набавке сировина, што је директно довело до озбиљне инволуције у домаћој индустрији сировина за паковање дувана. Континуирани пад цена материјала директно је покренуо скривени пад квалитета материјала, а иновација у производном процесу постала је основни пут за решавање овог проблема. Као одговор на проблем савијања цигарета у дубоком меком паковању изазваног променама у својствима материјала, ауторова компанија је формирала сет систематских решења након иновација и истраживања, која сада дели са колегама из индустрије у циљу промовисања-квалитетног развоја индустрије.
Проблем са увијањем кутије цигарета у меком паковању цигарета
Мала кутија за паковање цигарета "Хибискус (Софт Ред)" коју је штампала наша компанија користи премазани папир од 97 г/м² као основни материјал. Због танке дебљине (око 0,09 мм) овог папира са спецификацијом, он је ограничен сопственим карактеристикама, а физичка својства сировина су висока у процесу дубоког штампања. Међутим, због утицаја система лицитирања за паковање дувана, првобитни добављач папира није успео да добије понуду због компресије профитних маржи, а наша компанија сада користи папир новог добављача.
Процес производње папира новог добављача има очигледна ограничења: с једне стране, физичка својства влакна су недовољна, што се манифестује у неравномерној расподели дужине влакана и недовољној чврстоћи преплитања између влакана, што за последицу има лошу стабилност унутрашње структуре папира; Са друге стране, процес површинске обраде има недостатке, као што су одступање у контроли величине величине и недовољна уједначеност премаза, што смањује способност папира да регулише влагу. Суперпозиција двоструких дефеката на крају доводи до периодичне таласасте деформације увијања дуж попречног правца након што се папир машином за дубоку штампу пресече на равне листове (као што је приказано на слици 1), што има систематски утицај на цео производни процес, а специфични проблеми су следећи.
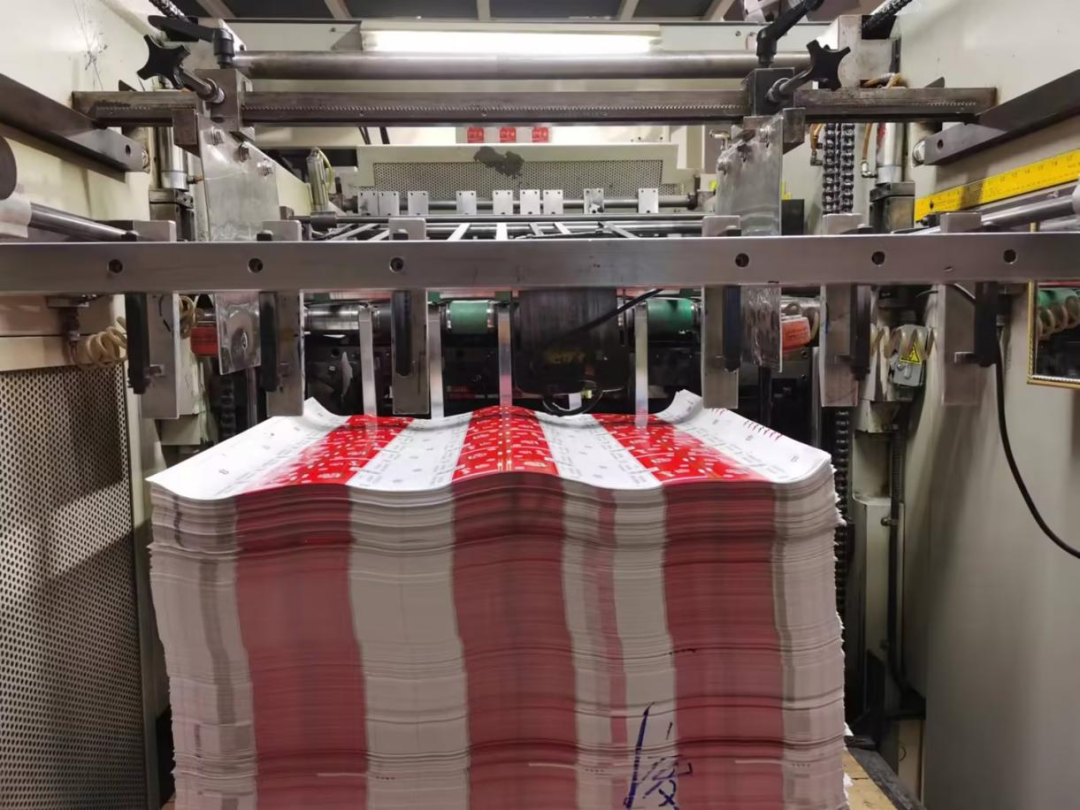 Слика 1 "Хибискус (меко црвена)" кутија за цигарете
01/ Ефикасност производње је пала са литице, а стопа губитка материјала је порасла
У процесу дубоког штампања, јако увијен папир не може да формира равно стање слагања због подизања ивице и деформације таласа у средини, што резултира честим заглављивањем сакупљања папира: када ради великом брзином, згужвани папир лако може да изазове ланчану реакцију „стагнације, искошености и блокаде папира“ сакупљања папира, са сваким бројем скупљања папира од 5 пута, са 5 пута дневног кумулативног скупљања папира. чишћење треба прекинути на око 30 минута, а ефикасност производње опада за око 30%; Истовремено, полупроизвод{3}}папир ће произвести неповратне недостатке као што су набори и кидање у процесу зачепљења, а стопа губитка материјала у једној серији скочила је са првобитних 0,2% на 5,1%, а цена материјала је значајно порасла.
02/ Стопа квалификације производа је нагло опала, а интензитет рада удвостручен
Паковање цигарета меког паковања треба да се исече, а савијени папир излаже проблем губитка позиционирања у процесу сечења: када се сече, таласаст увојак чини да папир не може да стане близу платформе за сечење, а одступање између линије ножа за сечење и референтне линије за позиционирање је 0,4 мм, што доводи до одступања величине сечења. Количина отпада и неисправних производа повећана је за скоро 8 пута у односу на нормално стање. Да би се смањио отпад, особље за сечење треба ручно да се изравна, а ефикасност производње сечења се смањује; Процес инспекције готовог производа треба ручно нивелисати, а интензитет рада инспекције је знатно побољшан.
03/ Прилагодљивост паковања је потпуно неефикасна, а трошкови рада и одржавања корисника су високи
Иако је готов производ третиран контролом влажности и клештањем, унутрашњи напон влакана папира није у потпуности ослобођен, и још увек показује увијање и деформацију када се убаци у машину за паковање дувана. Када пресовани папир уђе у транспортну стазу машине за паковање, то директно утиче на напредак производње у фабрици дувана. Да бисмо обезбедили нормално коришћење папира са заштитним знаковима, наша компанија је морала да пошаље 3 инспектора на локацију 24 сата дневно да пре-обраде папир са заштитним знаком коришћењем методе „ручног обрнутог савијања“, што је у великој мери повећало трошкове рада и одржавања купаца, а поверење у бренд се суочило са озбиљним изазовима.
Традиционална испитивања решења процеса
Да би се систематски решили горе наведени производни проблеми, утврђено је да штампарска индустрија генерално има сличне проблеме деформације папира у производњи меких паковања, а индустрија обично користи процес позадинског премаза меког лист папира за регулацију. На основу овога, наша компанија је дизајнирала три шеме процеса премазивања за побољшање и испитивање проблема великог таласастог увијања након дубоког штампања мале кутије паковања цигарета "хибискус (меко црвена)", како следи.
Шема 1: Процес лакирања на бази воде-позади{2}}
Прилагодите специјални ваљак за премазивање лака на бази воде-и користите јединицу за обрнуто штампање постојеће машине за дубоко штампање да нанесете премаз премаза на бази воде на полеђини папира да бисте побољшали перформансе{2}}затварања папира. Однос система премаза: лак на бази воде- БХ3000 и мешани растварач се мешају према 1∶1 (мешани растварач је алкохол: вода=1∶2), а температура сушења се контролише на 90~100 степени.
Опција 2: Лакирање на предњој страни{1}}на бази воде
Прилагодите посебан -ваљак за премазивање лака на бази воде за премазивање лака на бази воде- (вискозитет мастила 16±2с, температура сушења 90~100 степени) у првој групи боја за дубоку гравуру и смањите разлику у упијању воде прилагођавањем површинских својстава папира.
Шема 3: Процес наношења композитног премаза
Горе наведени-поменути-лак на бази воде на полеђини и лак на бази воде- на предњој страни су истовремено имплементирани да формирају систем двоструке контроле „водена брава за задњи премаз + контрола воде са предње стране“.
Након тестирања горње три шеме, степен увијања папира је само незнатно побољшан, и даље није испуњавао уобичајене производне захтеве, а постојао је значајан јаз са очекиваним ефектом. Анализа показује да је конвенционална шема процеса у индустрији постигла тестирање пуне покривености, али материјал задњег премаза је један (само БХ3000 лак) и главни материјал премаза није био прилагођен варијабле у тесту. У том циљу, тим се даље фокусирао на избор материјала за позадину премаза и дизајнирао је више{3}}димензионалну унакрсну- шему тестирања.
Шема 1: Једноструко варијабилно испитивање материјала за позадину
Два типа мастила за{0}}позадину, Ц205 (фабрика А) и К2105И (фабрика Б), изабрана су да би се количина премаза, температура сушења и други параметри одржали доследним, а упоређени су и тестирани ефекти различитих материјала на равност сакупљања папира.
Шема 2: Једноструко варијабилно испитивање материјала фронталног премаза
Два фронтална лака су изабрана из фабрика Ц и Д да би се количина премаза, температура сушења и други параметри одржавали конзистентним, и независно су тестирали ефекат регулације уједначености упијања воде и равности сакупљања папира на површини папира.
Шема 3: Композитни тест материјала предњег и задњег премаза
Узорци са бољом равношћу у тесту материјала задњег слоја су одабрани и комбиновани са предњим лаком фабрике Ц и Д да би се тестирао инхибицијски ефекат система композитног премаза на баланс унутрашњег напрезања и деформацију папира при пресовању.
Након -поменуте унакрсне-верификације позадинског{2}}материјала за премаз/главног-материјала за премазивање, проблем таласастог увијања папира није ефикасно контролисан, а традиционална идеја „регулације задњег-премаза/главног-материјала за премазивање“ пала је у уско грло. Ово показује да се проблем увијања пакетића цигарета „Хибискус (софт ред)“ не може у потпуности решити само оптимизацијом материјала за облагање или процесних параметара, те је неопходно пробити традиционални технички оквир и истражити иновативна решења.
Размишљање и анализа иновативних процесних решења
Суочени са техничким уским грлом традиционалне технологије премаза и шеме регулације материјала, тим је дубоко свестан да је за решавање проблема дубоког увијања мале кутије паковања цигарета „хибискус (меко црвена)“ неопходно искочити из традиционалног начина размишљања „оптимизације једног материјала“ или „конвенционалног прилагођавања процеса“ и реконструисати оквир за анализу проблема са иновираним размишљањем. Пробој иновације се често крије у дубокој деконструкцији детаља процеса штампања и структурних карактеристика производа - праћењем података целог производног процеса и рекомбинацијом микро веза, открили смо да је претходна анализа игнорисала две кључне системске корелације: једна је имплицитни утицај дизајна шаблона на деформацију таласа производа, а друга је однос између карактеристика процеса штампања и динамичког процеса прилагођавања. параметрима. На основу овога, тим је иновативно конструисао дводимензионални модел анализе „структура узорка + својства материјала“ да би поново-испитао суштинске узроке проблема са увијањем на пресеку логике макро дизајна и понашања микро материјала.
01/ Карактеристике структуре шаре
Према карактеристикама структуре узорка овог меког паковања цигарета, узорак се дистрибуира у траке након велике верзије, а постоји одређена сличност између закона о деформацији таласа производа и закона уређења узорка, што пружа нови правац размишљања за решавање таласне деформације производа.
02/ Карактеристике папирног мастила
Након анализе папира и врста мастила које се користе у меким паковањима, установљено је да постоји велики проблем у поклапању физичких својстава папира новог добављача и постојећег мастила. Мастило велике површине у директном контакту са површином паковања цигарета је углавном на бази растварача-црвено мастило и лак на бази воде-, а мастила два различита система се штампају на флексибилном лист папира, што ће изазвати различите деформације на флексибилном лист папира, што ће узроковати проблеме са увијањем.
Имплементација и ефективност иновативних процесних решења
01/ Конкретно имплементирати
Кроз-дубинску анализу горња два фактора, може се видети да основни узрок проблема са таласастим увијањем меких кеса за дубоку граву лежи у ефекту спајања физичких својстава папира новог добављача и карактеристика две врсте мастила. На основу тога развили смо следећа иновативна процесна решења:
(1) С обзиром на проблем деформације таласастог увијања изазваног разликом у деформацији између мастила на-мастилу на бази растварача и мастила на бази воде-у процесу дубоког штампања, специјални систем црвеног мастила се конвертује из растварача-на бази воде-а, а црвена плоча на води{5}} се прави граву.
(2) С обзиром на проблем савијања нагоре на оба краја збирке папира, процес наношења задњег слоја се користи за решавање савијања и деформације изазване смањењем унутрашње влаге папира након проласка кроз пећ.
Након што се мала кутија за паковање цигарета „Фуронг (Софт Ред)“ произведе по новој шеми процеса „посебни црвени премаз на бази воде- + задњи премаз“, папир за гравуру је раван, папир је раван када се ножем сече, а прилагодљивост паковања фабрике дувана је нормална. Ново процесно решење савршено решава проблем увијања мале кутије пакетића цигарета "Хибискус (меко црвена)" и може да задовољи захтеве производње и паковања производа и паковања фабрика дувана.
02/ Анализа економске користи
Након усвајања новог процеса, ефикасност штампања је повећана за више од 2 пута, ефикасност сечења је достигла захтеве производне квоте, а стопа квалификације производа је премашила циљну стопу излаза за 2,96%. Након обрачуна, уштеда од хиљаду кутија производа износи око 2.960 јуана, а израчунава се годишња производња од 50.000 великих кутија, уз годишњу уштеду од 148.000 јуана, чиме се постиже двоструко побољшање ефикасности производње и економске користи.
Поред тога, нови процес је у потпуности решио чест проблем заглављивања машина изазваног савијањем паковања цигарета на машинама за паковање. Равност производа је супериорнија од оне код првобитно испоручених нормалних производа, а компатибилност паковања је знатно побољшана, добијајући писмено признање и високе похвале од стране радионице за паковање фабрике цигарета. Овај технолошки напредак не само да обезбеђује стабилно снабдевање, већ и ефикасно повећава поверење купаца, значајно побољшавајући репутацију бренда компаније у штампању паклица цигарета.
Овај чланак се бави проблемом савијања и увијања малих паклица цигарета "Фуронг (софт Ред)" у рељефној штампи узрокованих променама сировог материјала. Превазилажењем ограничења традиционалних побољшања процеса и корелацијом структурних карактеристика шаблона са физичким својствима материјала, имплементирано је иновативно решење „замена система мастила у комбинацији са координацијом процеса наношења задњег премаза“. Овим је постигнуто равно увлачење папира и прецизно сечење паклица цигарета, темељно решавајући низ проблема као што су ниска ефикасност производње и лоша компатибилност паковања, зарађујући писмено признање и високе похвале од стране радионице за паковање. Овај иновативни приступ има за циљ да обезбеди систематско решење и практичан пример за индустрију да се ухвати у коштац са сличним техничким изазовима, нудећи референтни пут за оптимизацију процеса и технолошке иновације у области штампања паклица цигарета, и доприносећи промовисању високог-развоја квалитета у индустрији.