


Од лаких за имитирање до тешког за копирање, студија случаја вам показује како ласерске холографске налепнице могу да 'преокрену столове' кроз вештину израде!
Ласерске холографске етикете, због својих карактеристика производног процеса, инхерентно поседују висок ниво заштите од-фалсификовања. У области штампе и паковања, моја компанија је покушала да комбинује налепнице са сито штампом на картонским кутијама и имплементира функције дигиталног повезивања како би побољшала ниво против-фалсификовања, задовољила персонализоване потребе купаца и побољшала квалитет паковања.
У овом чланку ћу поделити случај побољшања против-фалсификовања након стварног формирања етикете. Почевши од овог случаја, представићу главне комбинације процеса и кључне тачке на које треба обратити пажњу током производње.
Преглед процеса
1. Главни материјали и опрема
(1) Холографске вруће-налепнице: са КР кодовима и дигиталним информацијама, при чему су обе међусобно повезане.
(2) Остали материјали: сито-ув лак за штампање, сито-штампарске боје, филмске плоче, сито-плоче за штампање итд.
(3) Главна производна опрема: машине за сито штампу итд.
2. Главни процеси
(1) Процес врућег{1}}штанцања
Генерално, након што производ заврши претходни процес офсет штампе, налепница се залепи на одређену позицију на картонској кутији путем врућег{0}}штампања.
(2) Процес сито{1}}штампе
Побољшање{0}}побољшања против фалсификовања се углавном постиже процесом -штампе на екрану, где су три слоја третмана наслагана на област дигиталних информација: слој УВ лака, слој-слој без мастила и слој УВ црног текста (као што је приказано на слици 1). Димензије и положаји се одређују према етикети и дигиталним информацијама. Главне функције три слоја третмана су следеће:
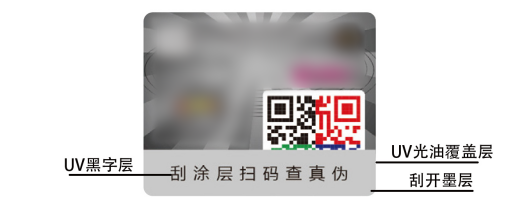
Слика 1: Процесни приказ дигиталних информација на ласерским холографским налепницама
① Слој премаза са УВ лаком: Слој лака се наноси на одређену област површине налепнице да би се олакшало приањање између слоја{0}}ободеног слоја и налепнице, као и да би се побољшао ефекат-отклањања гребања слоја мастила.
② Сцратцх-Офф Инк Лаиер: Главни корак у надоградњи против -фалсификовања, овај слој покрива дигиталне информације на етикети и део КР кода. Потрошачи могу да загребу са овог слоја да би видели покривене дигиталне информације, што омогућава верификацију против -фалсификовања и друге операције.
③ УВ црни слој текста: Црни текст као што је „Огребите да бисте скенирали КР код да бисте проверили аутентичност“ се додаје на слој{0}}са мастила без мастила како би се потрошачи подстакли да могу да изгребу слој мастила ради провере против-фалсификовања.
3. Функционална имплементација процеса
Етикета је комбинована са процесом -штампе на картонској кутији. Потрошачи могу да загребу слој мастила када се то затражи и да користе ручне уређаје да прочитају КР код, упореде преузете информације са покривеним дигиталним информацијама, чиме врше верификацију против -фалсификовања. Ово може ефикасно да заштити дигиталне информације о производу, постижући виши ниво против-фалсификовања него само читање КР кода. (Као што је приказано на слици 2)
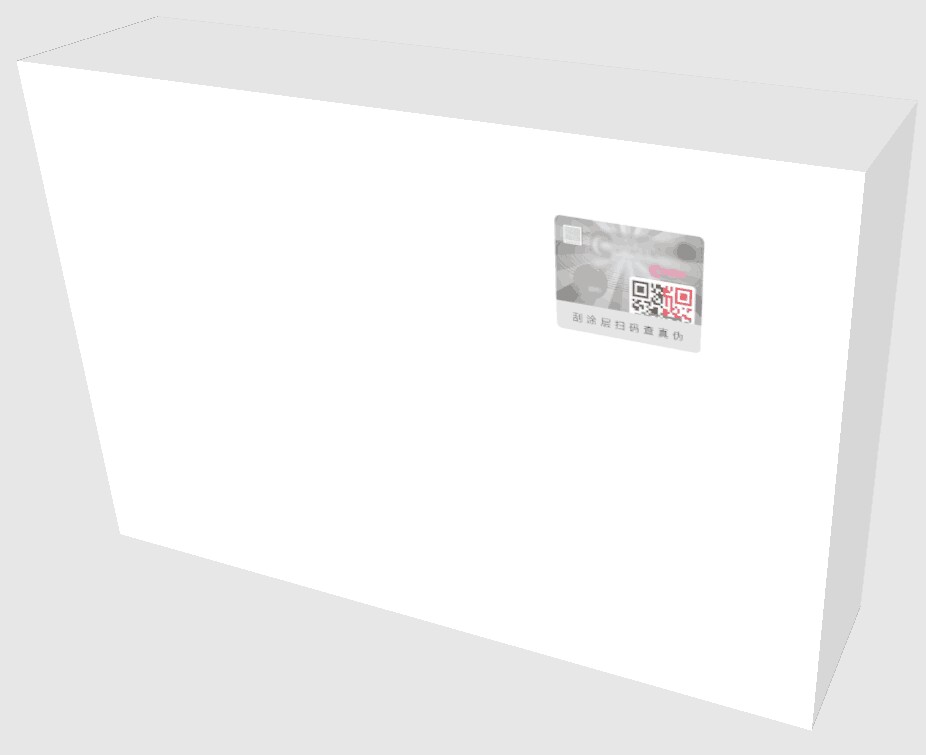
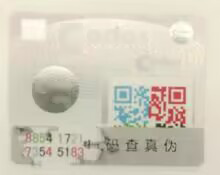
Слика 2. Детаљи о ласерској холографској етикети против фалсификовања
Мере предострожности у процесу производње
Главни фокус и потешкоћа процеса штампања етикета и сито штампе је чврстоћа и лакоћа стругања слоја мастила. Постоји много фактора који утичу на његово обликовање, као што су параметри производње опреме, подударање материјала и други фактори. У стварном производном процесу, потребно је да спроведемо разумне тестове за нове производе у раној фази, одаберемо исправне производне параметре и фокусирамо се на процес како бисмо осигурали квалитет производа.
1. Главни параметри производње опреме
Главни параметри производње опреме укључују: температуру сушења, мрежу за израду плоча, брзину возила итд.
(1) Температура сушења: директно утиче на сувоћу лака и мастила за стругање, а превисока или прениска температура ће утицати на ефекат стругања мастила за стругање.
(2) Број мрежасте плоче: утиче на дебљину слоја мастила. Број мрежастих плоча је мали, а слој мастила је предебео, што ће утицати на ефекат стругања мастила за стругање; Мрежица плоче је висока, а слој мастила је претанак, што ће утицати на покривеност и чврстоћу оструганог мастила.
(3) Брзина возила: Уско је повезана са квалитетом производње и ефикасношћу производње.
2. Усклађивање модела материјала
Степен подударања три директно ће утицати на чврстоћу оструганог слоја мастила и на тежину стругања. У самом процесу производње оваквих послова, ауторска фирма ће ускладити различите врсте лакова и мастила за етикете и врсте картона како би се обезбедио квалитет стругања производа.
3. Захтеви квалитета производње
(1) Прекривни слој УВ лака и струганог мастила треба да буду одштампани густо, ивице треба да буду уредне, величина треба да буде тачна и не би требало да буде изложености мастилу у другим деловима.
(2) Први лист мастила за штампање и стругање треба тестирати на чврстоћу и лакоћу стругања, а ефекат стругања је добар, а информациони код након стругања је потпун и јасан и променљив.
(3) Након УВ црног штампања, визуелна инспекција је јасна, не недостаје цртица оловком, залепљене речи, величина фонта испуњава захтеве итд., И нема излагања мастилу у другим деловима.
(4) Фокусирајте се на одступање сета штампања, које треба да испуни захтеве. Препоручљиво је да додате референтне линије-одрезаних на мекани филм пре прављења плоча и да штампате стриктно у складу са -линијама за сечење приликом ситоштампе.
4. Друге мере предострожности
(1) Брзина деформације-полупроизвода
Ауторска компанија неће унапред производити филм за екран током самог процеса производње, а брзина деформације полупроизвода{0}}ће такође утицати на одступање сета. Пре процеса производње, треба прецизно измерити брзину деформације полупроизвода-а, а екрански филм треба направити у складу са деформацијом, тако да ће квалитет готовог производа бити добро контролисан.
(2) Паковање готових производа
Након процеса сито штампе, потребно је предузети неопходне заштитне мере за готов производ како би се спречило да готов производ буде погођен услед промена животне средине и дугог времена постављања.
(3) Ако је потребно, пратите употребу корисника.